在线留言 联系我们 网站地图 收藏网站 压铸加工厂家选择深圳太阳美,专注铝合金、锌合金精密压铸及CNC精加工18年,拥有180余台模具、压铸、加工配套设备,表面粗糙度可达Ra0.8~6.3μm
18年专注精密铝合金压铸-太阳美一站式压铸加工定制服务

热搜关键词: 铝合金压铸 锌合金压铸

您当前的位置: 首页 > 资讯频道 > 技术百科

新闻资讯 - 深圳市太阳美科技有限公司

电机铝合金安装支架,中心孔和安装面为什么要预留加工余量?

头 条电机铝合金安装支架,中心孔和安装面为什么要预留加工余量?

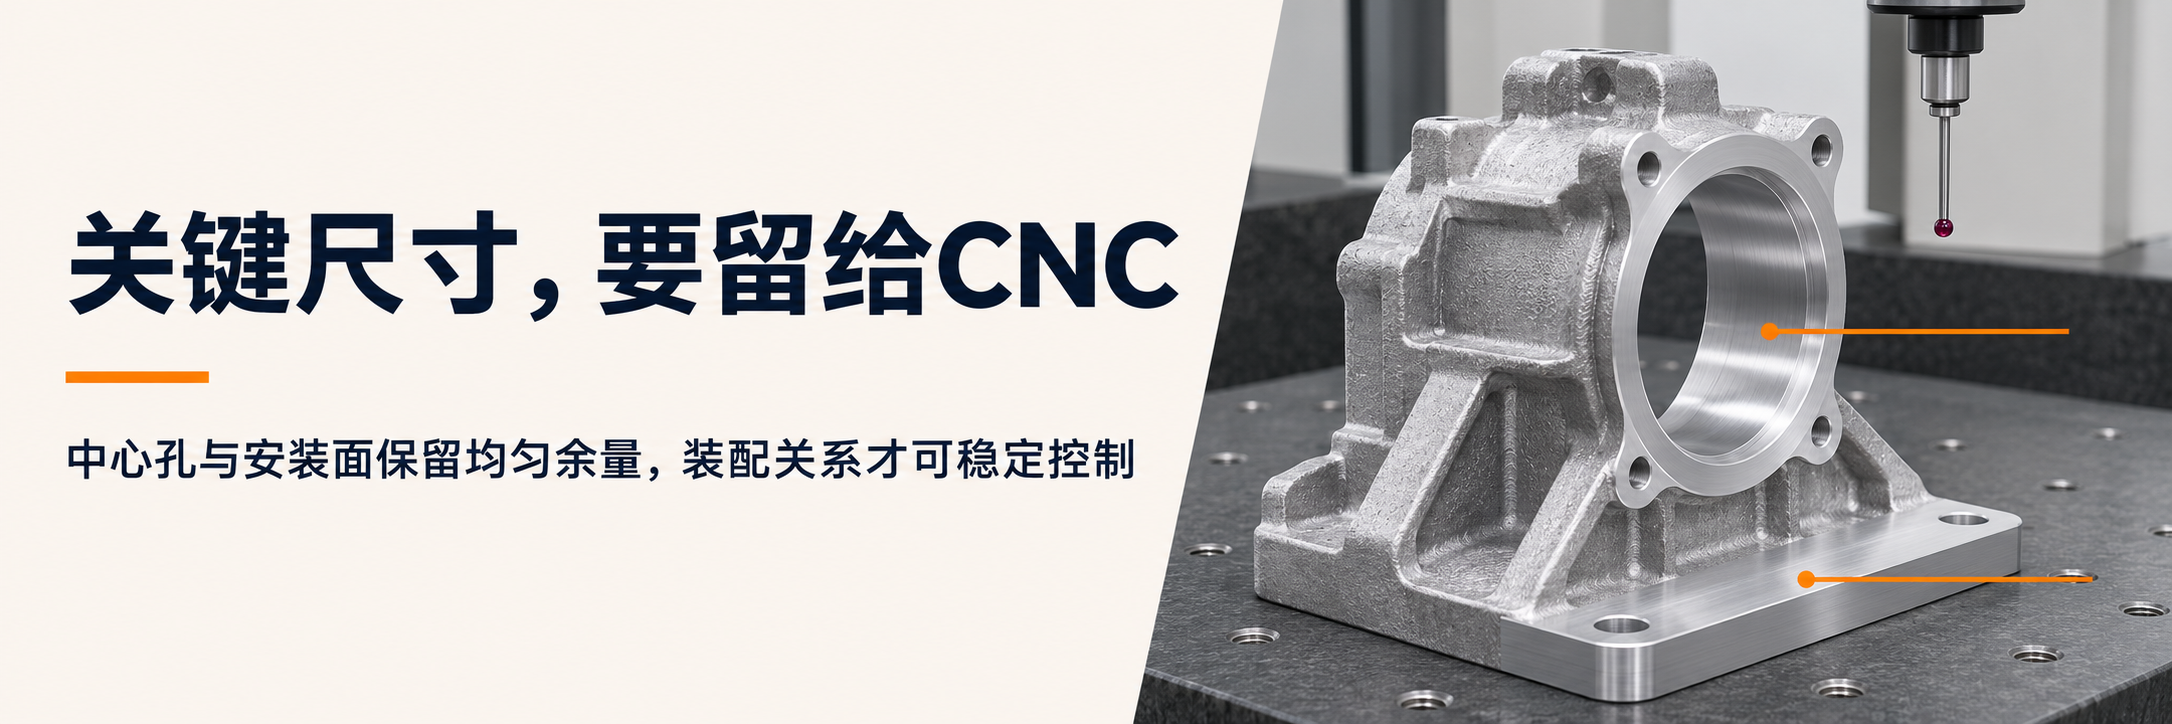
电机安装支架的中心孔和安装面如果共同决定电机位置,最终尺寸就应由后续加工完成,压铸毛坯的任务是为加工保留连续、均匀的余量。原因并不复杂:孔径、底面尺寸各自接近图纸,并不代表孔轴线已经与安装面保持正确关系。支架装上电机后出现偏心、贴合不稳或螺栓受力不均,往往正是这两个特征没有按同一基准加工造成的。 对于中小型压铸件,0.25—0.76毫米可作为加工余量的初步评审区间。它不是一个可以直接套用到所有支架上的固定值:零件大小、毛坯波动、加工方式和最终精度都会改变余量安排。但它说明了一个边界——余量过小
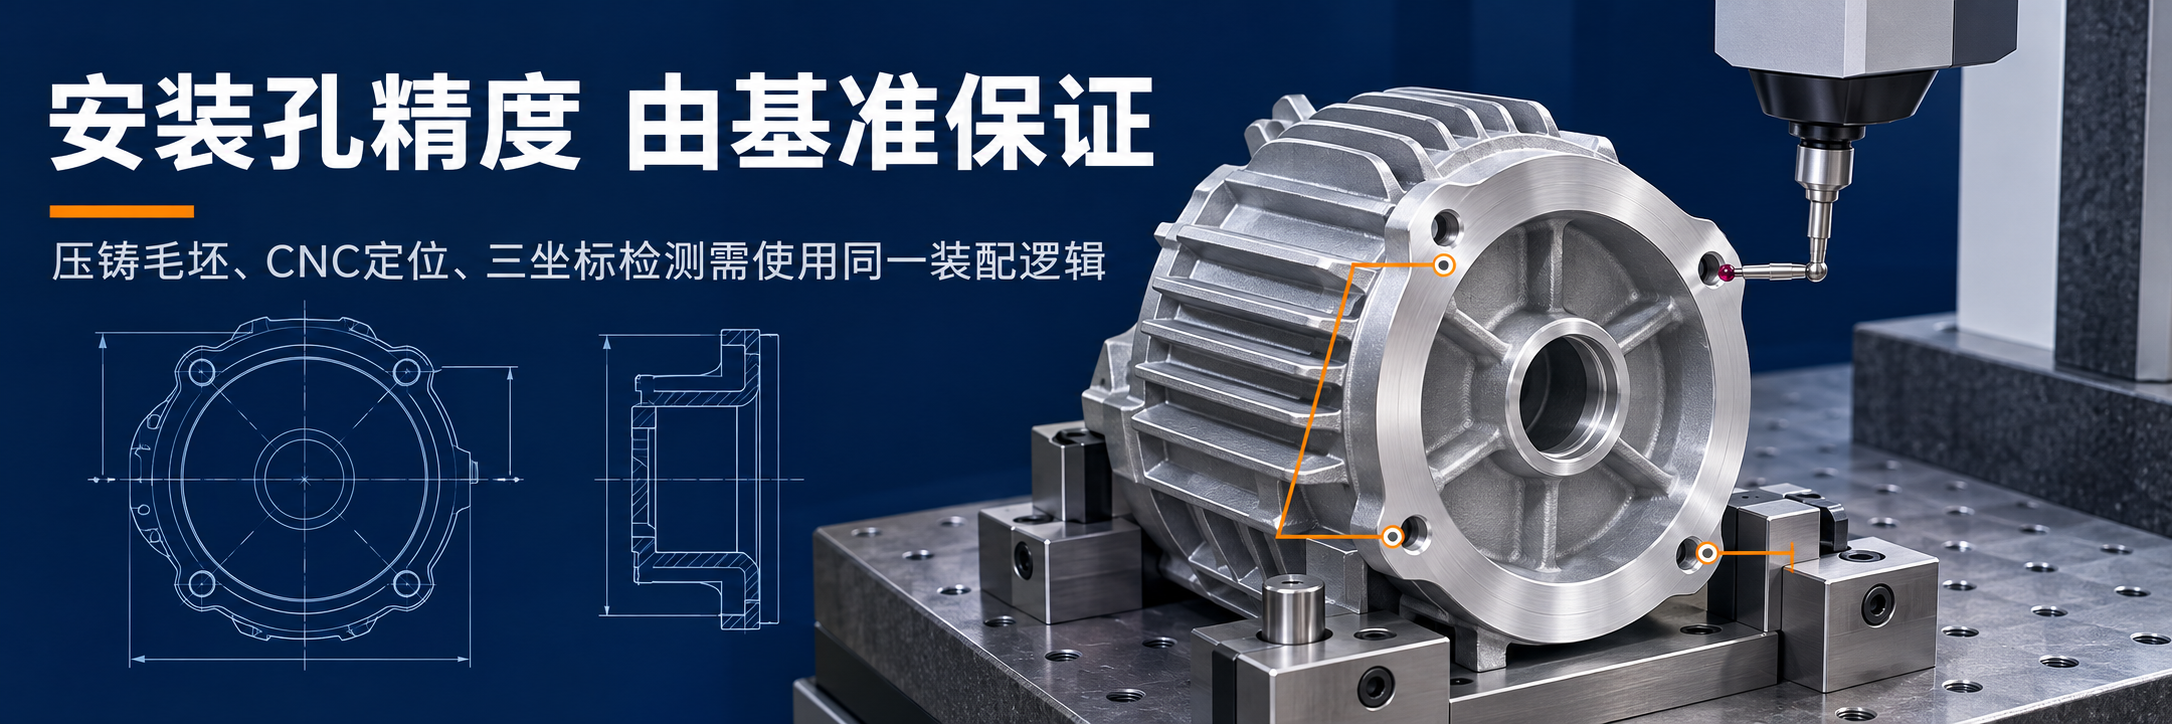
铝合金电机罩多腔薄壁变形,法兰安装孔±0.05毫米如何稳住?

铝合金电机罩多腔薄壁变形,法兰安装孔±0.05毫米如何稳住?

多腔薄壁铝合金电机罩的法兰安装孔要求±0.05毫米时,不能把CT6压铸公差当成最终装配精度。本文说明毛坯余量、统一加工基准与孔位检测如何衔接。
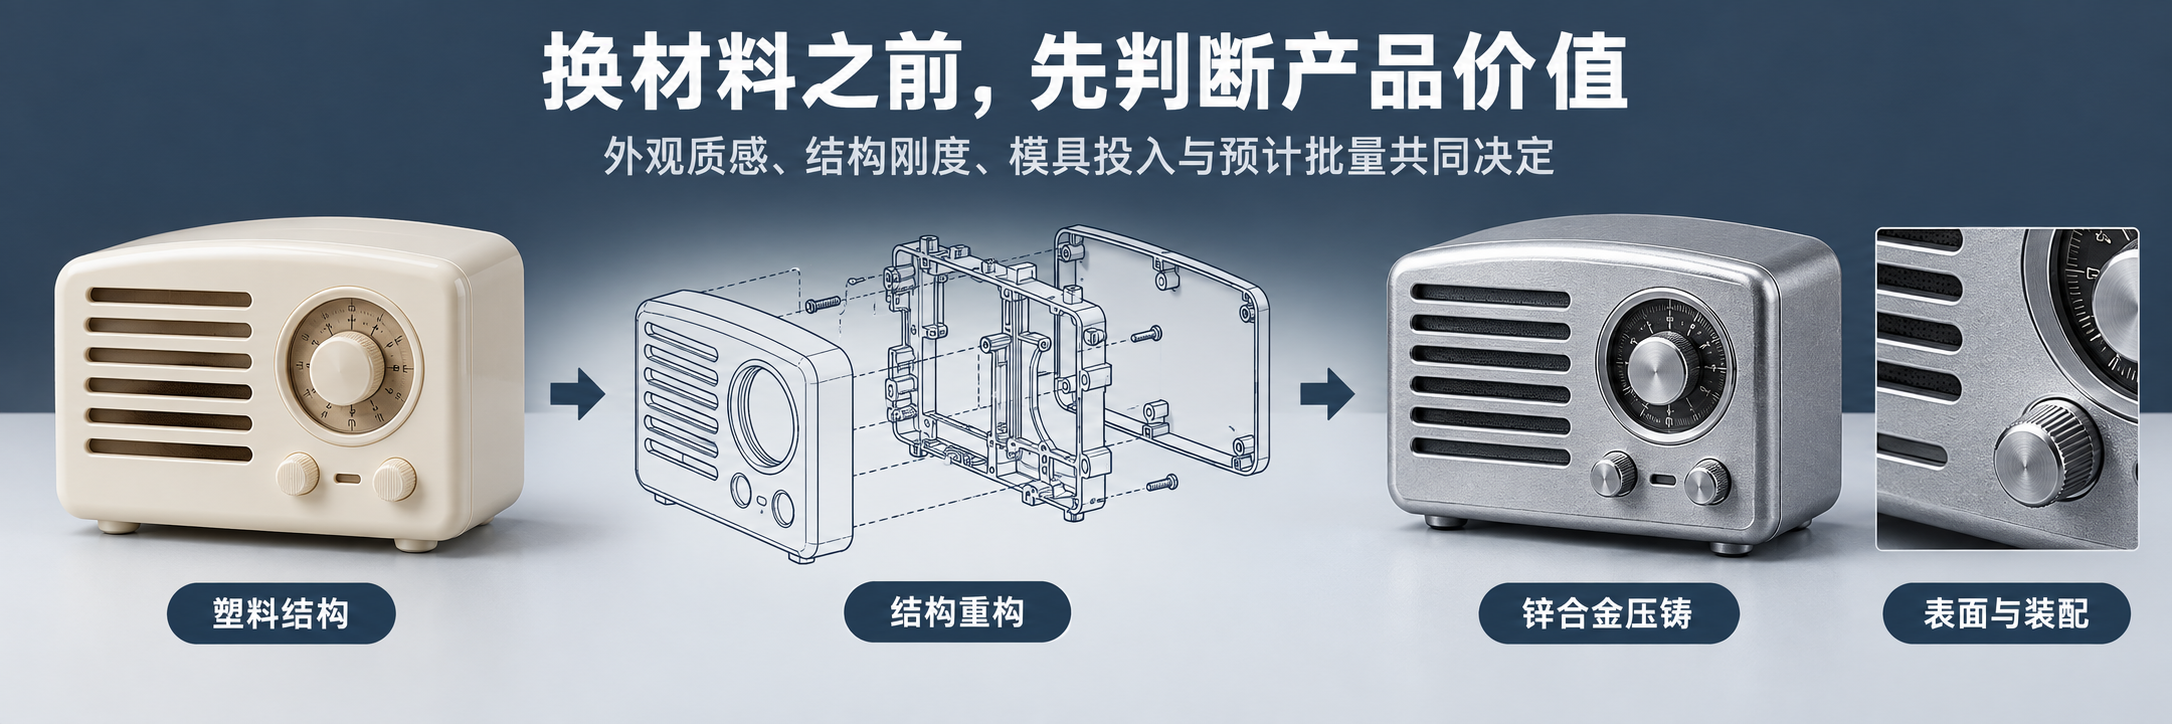
复古收音机塑料壳体改用锌合金压铸,需要评估哪些条件?

复古收音机塑料壳体改用锌合金压铸,需要评估哪些条件?

复古收音机壳体改用锌合金压铸,需要同时判断产品定位、重量、结构、表面效果、预计批量和模具投入。本文说明适合转换的条件、应重新设计的位置以及评估所需资料。
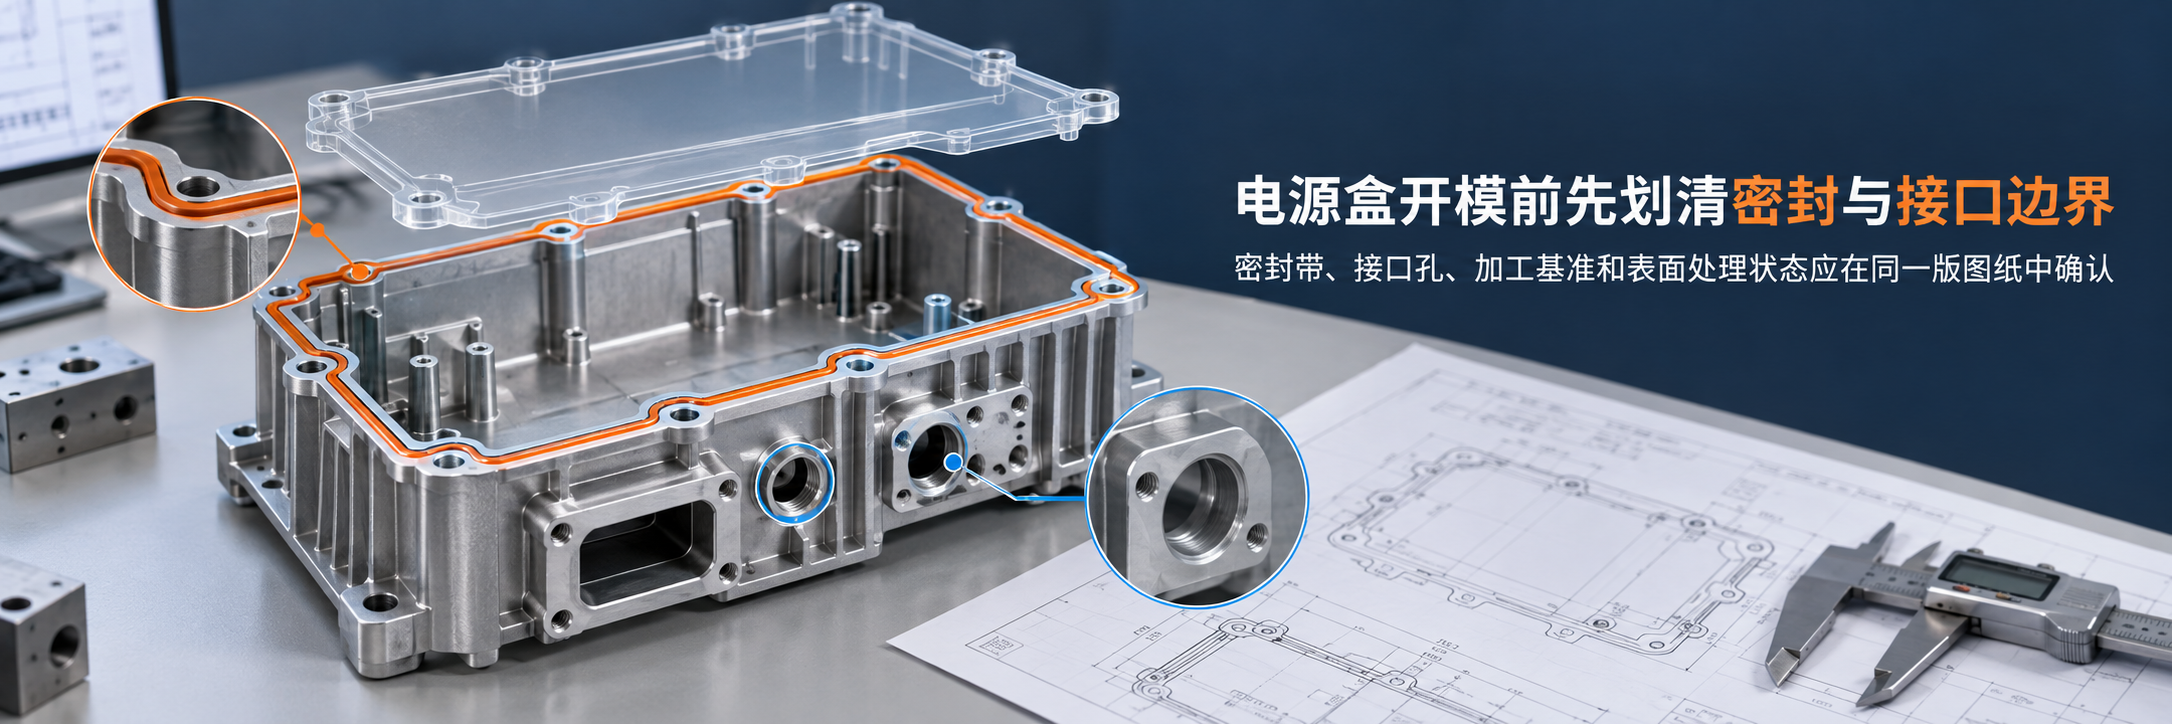
新能源电源盒铝合金压铸壳体,开模前如何确认密封面与接口区域?

新能源电源盒铝合金压铸壳体,开模前如何确认密封面与接口区域?

新能源电源盒铝合金压铸壳体开模前,应把密封路径、接口孔、加工基准和表面处理状态放在同一版图纸中评审。本文说明如何划清功能边界,并用完整样品状态关闭装配与密封风险。
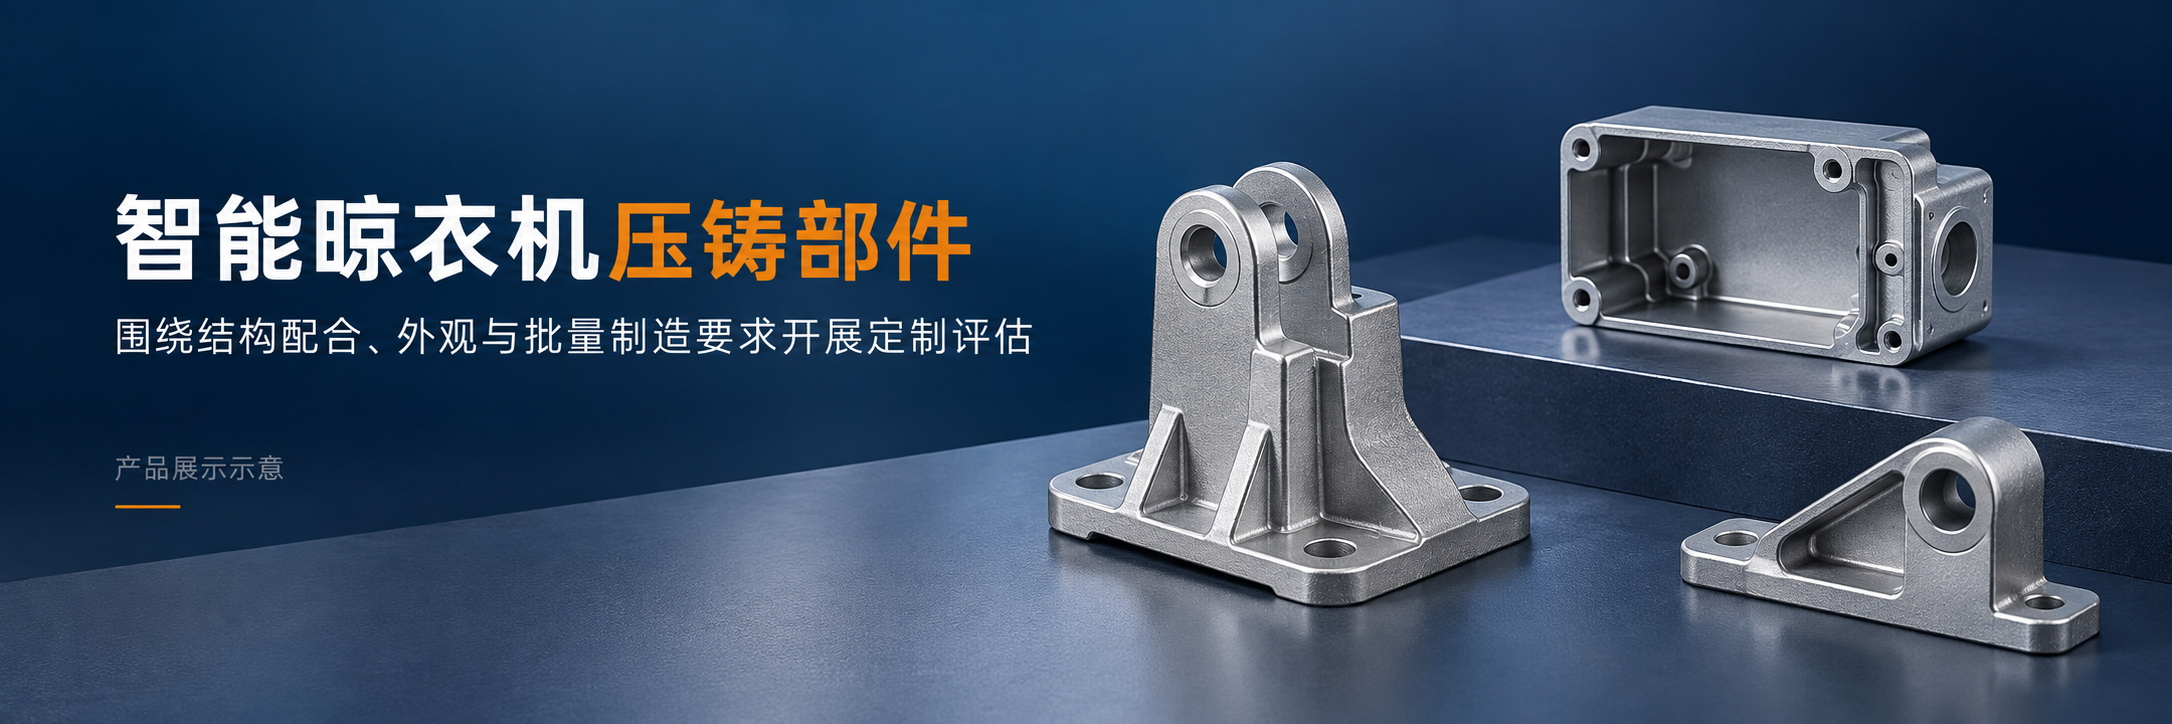
智能晾衣机压铸部件开发前的载荷、运动与安装条件

智能晾衣机压铸部件开发前的载荷、运动与安装条件

智能晾衣机压铸部件开发不能只看零件外形。本文从承载方向、运动路径、安装基准和异常工况说明应提交哪些整机条件,以及这些信息如何影响结构评审、加工边界与样品验证。
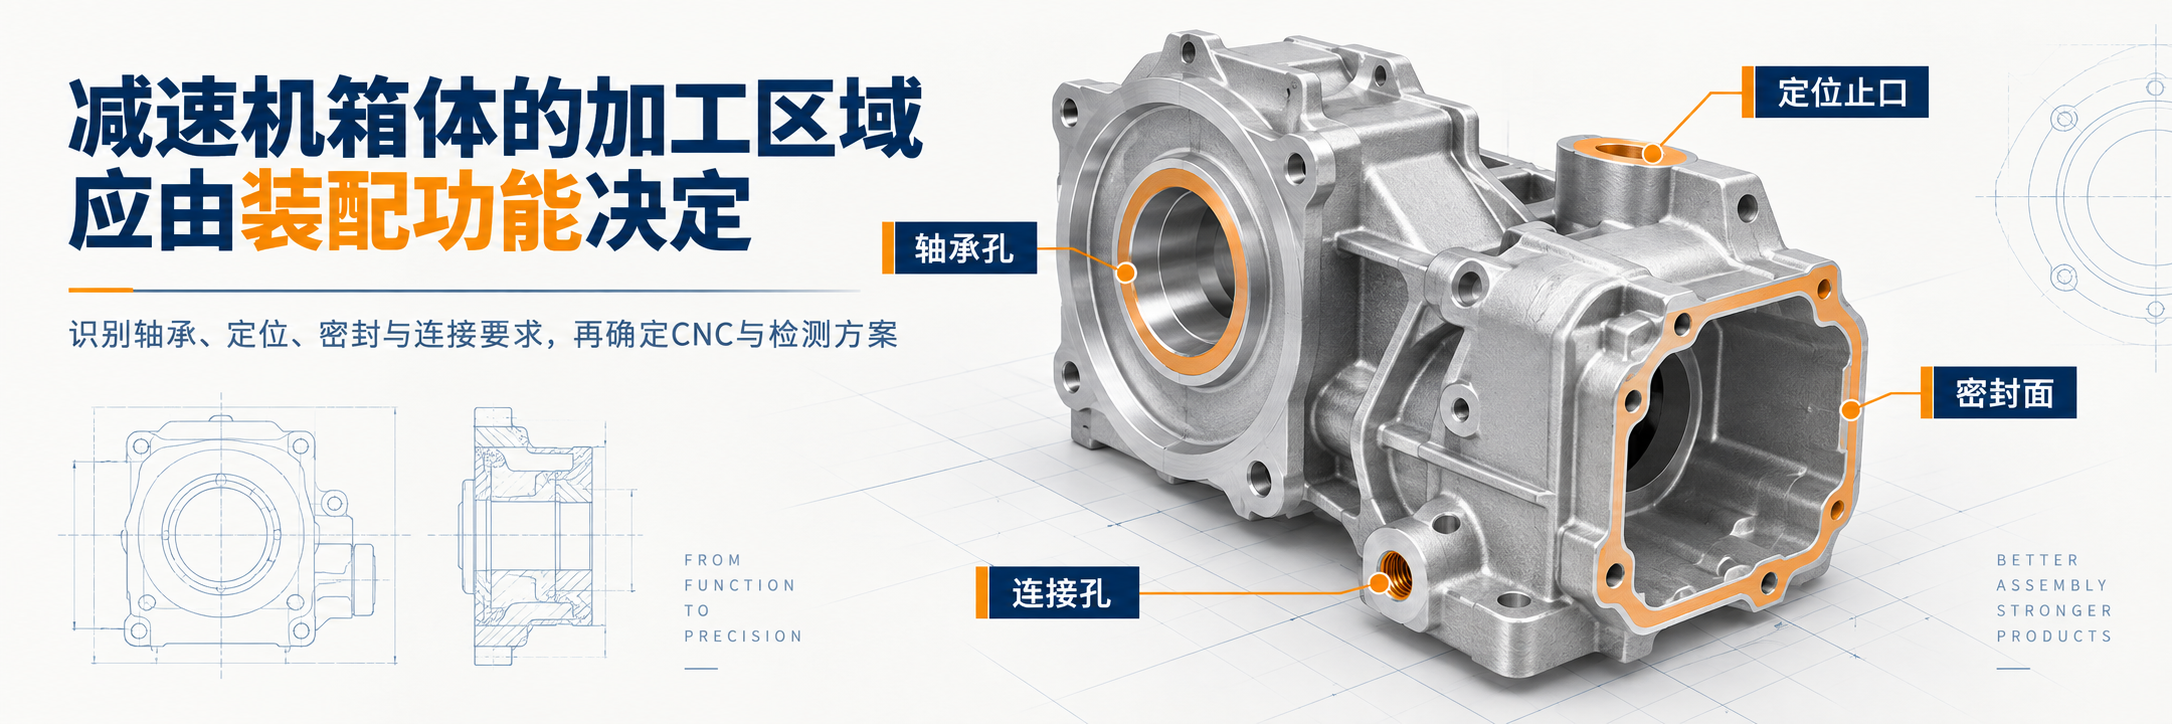
减速机箱体哪些位置需要CNC精加工,怎样按装配功能划分?

减速机箱体哪些位置需要CNC精加工,怎样按装配功能划分?

减速机箱体不能按外观或单个公差决定加工范围。本文从轴承孔、定位止口、密封面和连接孔的装配功能出发,说明如何确定压铸余量、加工基准、装夹与检测方案。
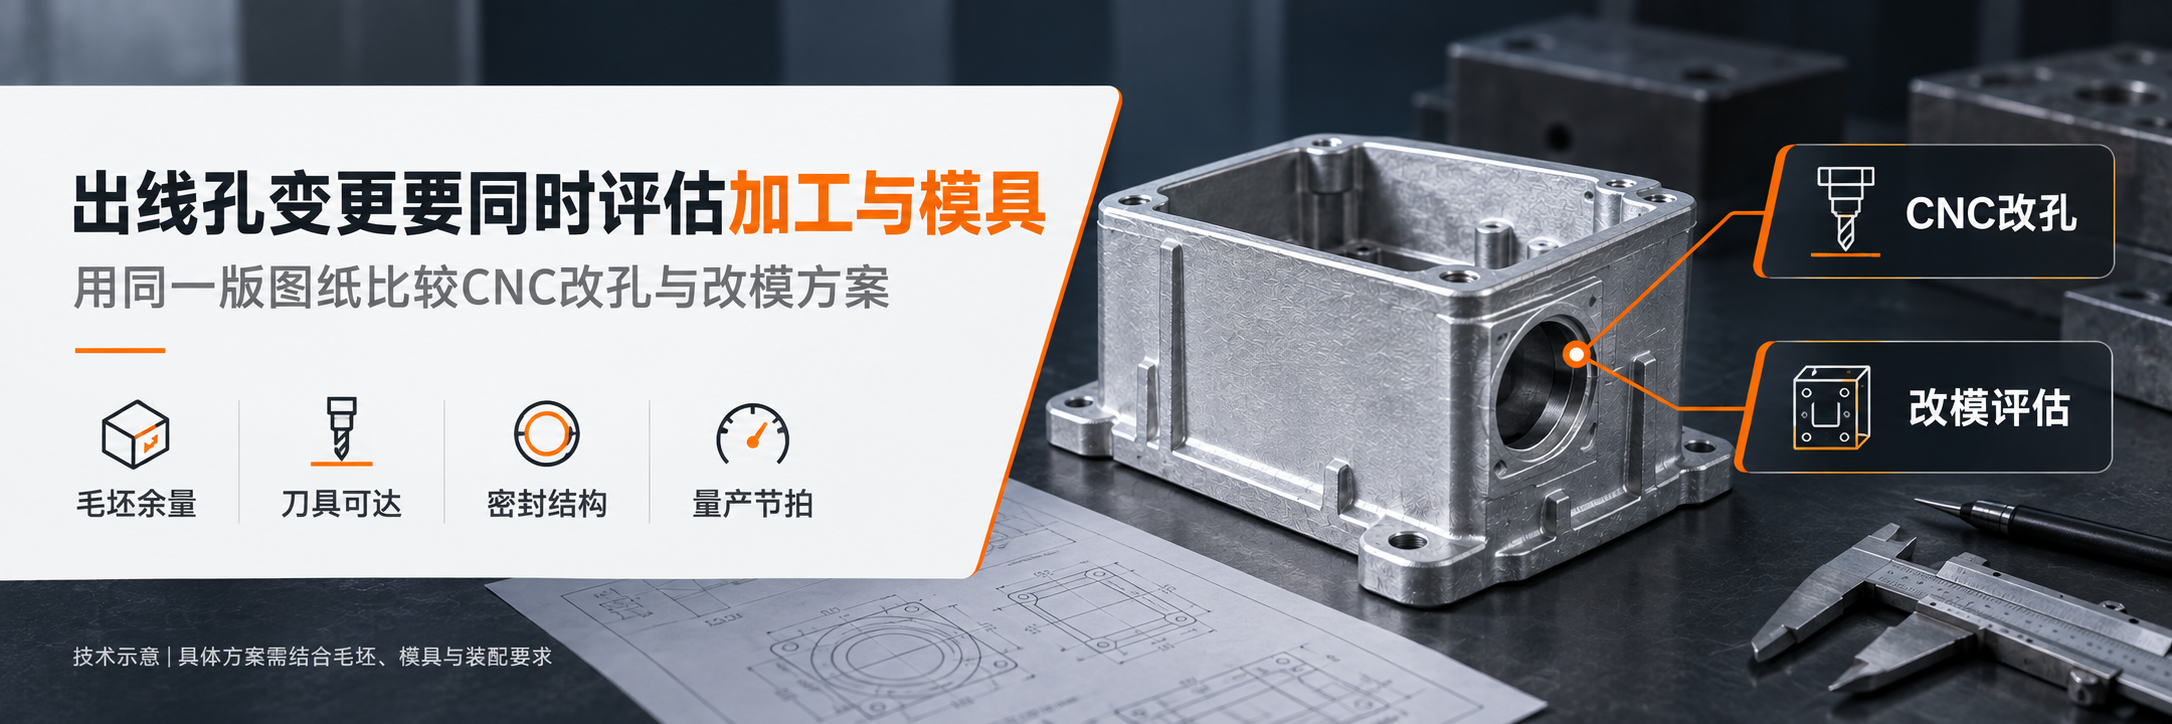
电机接线盒开模后修改出线孔,什么时候可用CNC,什么时候要改模?

电机接线盒开模后修改出线孔,什么时候可用CNC,什么时候要改模?

电机接线盒开模后修改出线孔,不能只比较CNC加工费和改模费。本文从毛坯余量、刀具可达性、凸台与密封结构、模具关联、批量节拍及版本验证说明两种路线的适用边界和确认方法。
工业设备铝合金控制壳体,何时适合从CNC整料加工转为压铸?

工业设备铝合金控制壳体,何时适合从CNC整料加工转为压铸?

工业设备铝合金控制壳体从CNC整料加工转为压铸,不能只看单件价格或采购数量。本文从设计稳定性、压铸结构重构、后加工保留、完整成本及试样验证说明适用条件,帮助研发与采购判断是否值得转换。
工业电机铝合金端盖开模前,螺丝柱与壁厚过渡如何评审?

工业电机铝合金端盖开模前,螺丝柱与壁厚过渡如何评审?

工业电机铝合金端盖的螺丝柱设计,需要同时考虑紧固方式、局部壁厚、脱模和后加工条件。本文围绕螺丝柱根部、加强筋及安装孔展开,说明开模前应核对哪些图纸信息,以及怎样将评审意见转化为试样验证项目,减少设计与制造之间的信息遗漏。
选智能音箱壳体压铸供应商,先看这6点

选智能音箱壳体压铸供应商,先看这6点

智能音箱壳体选压铸供应商,需从材料牌号、公差、机台吨位到表面处理系统考量。太阳美压铸以设备矩阵与双认证体系,保障批量稳定与外观质感,助力智能家居产品可靠交付。
深圳市太阳美科技有限公司

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
  • 电话: 13713789281
  • 邮箱: lisa-xie@sunme-group.com
  • 地址:深圳市光明区公明街道李松蓢社区第二工业区荣辉工业园第五栋

微信 13713789281