电机安装支架的中心孔和安装面如果共同决定电机位置,最终尺寸就应由后续加工完成,压铸毛坯的任务是为加工保留连续、均匀的余量。原因并不复杂:孔径、底面尺寸各自接近图纸,并不代表孔轴线已经与安装面保持正确关系。支架装上电机后出现偏心、贴合不稳或螺栓受力不均,往往正是这两个特征没有按同一基准加工造成的。
对于中小型压铸件,0.25—0.76毫米可作为加工余量的初步评审区间。它不是一个可以直接套用到所有支架上的固定值:零件大小、毛坯波动、加工方式和最终精度都会改变余量安排。但它说明了一个边界——余量过小,局部容易加工到铸造表面;余量过大,则切削时间、夹紧变形和材料去除都会增加。评审时更值得关注的不是一个孤立的数字,而是中心孔周边和安装面上的余量是否均匀。
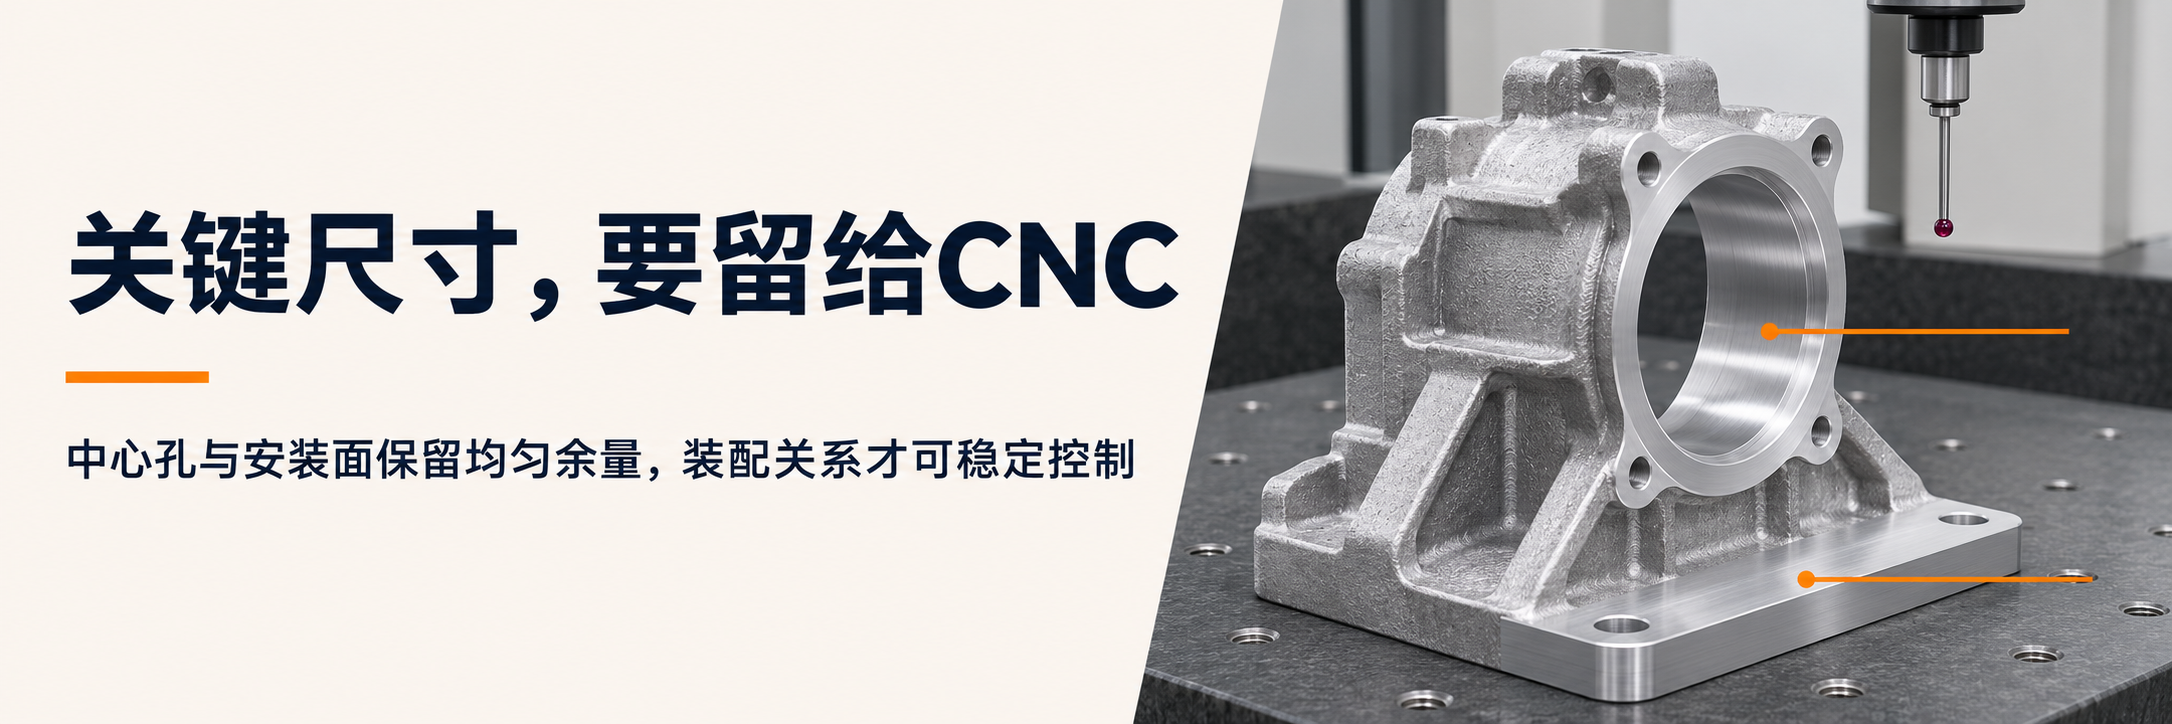
支架上常见三类表面:底部安装面用于贴合设备,中心孔或止口用于确定电机位置,四周螺栓孔用于固定。螺栓孔即使能拧紧,也未必能决定电机的准确位置;真正需要先定义的,是中心孔相对安装面的垂直度、位置和端面关系。
若安装面是装配基准,较稳妥的做法是先以该面建立加工基准,再在同一装夹中完成中心孔或止口的精加工。这样控制的是孔轴线与安装面的关系,而不是分别把“底面平整”“孔径合格”做成两项互不相关的结果。一般CNC加工能满足约±0.1毫米的常规尺寸要求;当中心孔或孔位需要更紧的尺寸、位置或形位要求时,应在图纸中对相应特征单独标注,并安排匹配的加工与测量方法。
图纸上的要求 | 压铸阶段应关注什么 | CNC与检验应确认什么 |
|---|---|---|
中心孔承担定位 | 孔周余量完整且分布均匀 | 以安装面为基准加工孔,并复核孔轴线关系 |
安装面参与贴合 | 平面区域不受浇口、顶出或局部缩松影响 | 精铣后测平面度,并作为装夹和检验基准 |
螺栓孔只承担固定 | 保证后续钻孔或攻牙可达 | 按装配图确认孔位,不把它误作唯一定位依据 |
中心孔加工后发现一侧露出铸造表面,另一侧仍有较厚余量,通常不是单纯的孔径问题。先需要检查毛坯相对加工基准的位置、夹具定位点和铸件在冷却后的变形趋势。直接修改刀补,可能会让孔径变得合格,却把孔轴线相对安装面的偏差保留下来。
太阳美在评审这类铝合金电机支架时,会把中心孔、安装面和定位孔放回同一套装配基准中确认:压铸阶段看余量能否覆盖加工区域,CNC阶段看一次装夹能否完成关键关系,检验阶段则按同一个基准体系评价孔、面和孔位。这样才能分清问题来自毛坯、装夹还是加工本身。
加工余量不是独立的毛坯尺寸,它服务于最终装配关系。提交图纸时,至少应明确中心孔是否承担定位、哪一个面作为安装基准,以及中心孔、安装面和螺栓孔哪些需要在表面处理前后复测。若这三项仍未确定,模具和加工方案就很难在同一个尺寸逻辑下展开。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


