
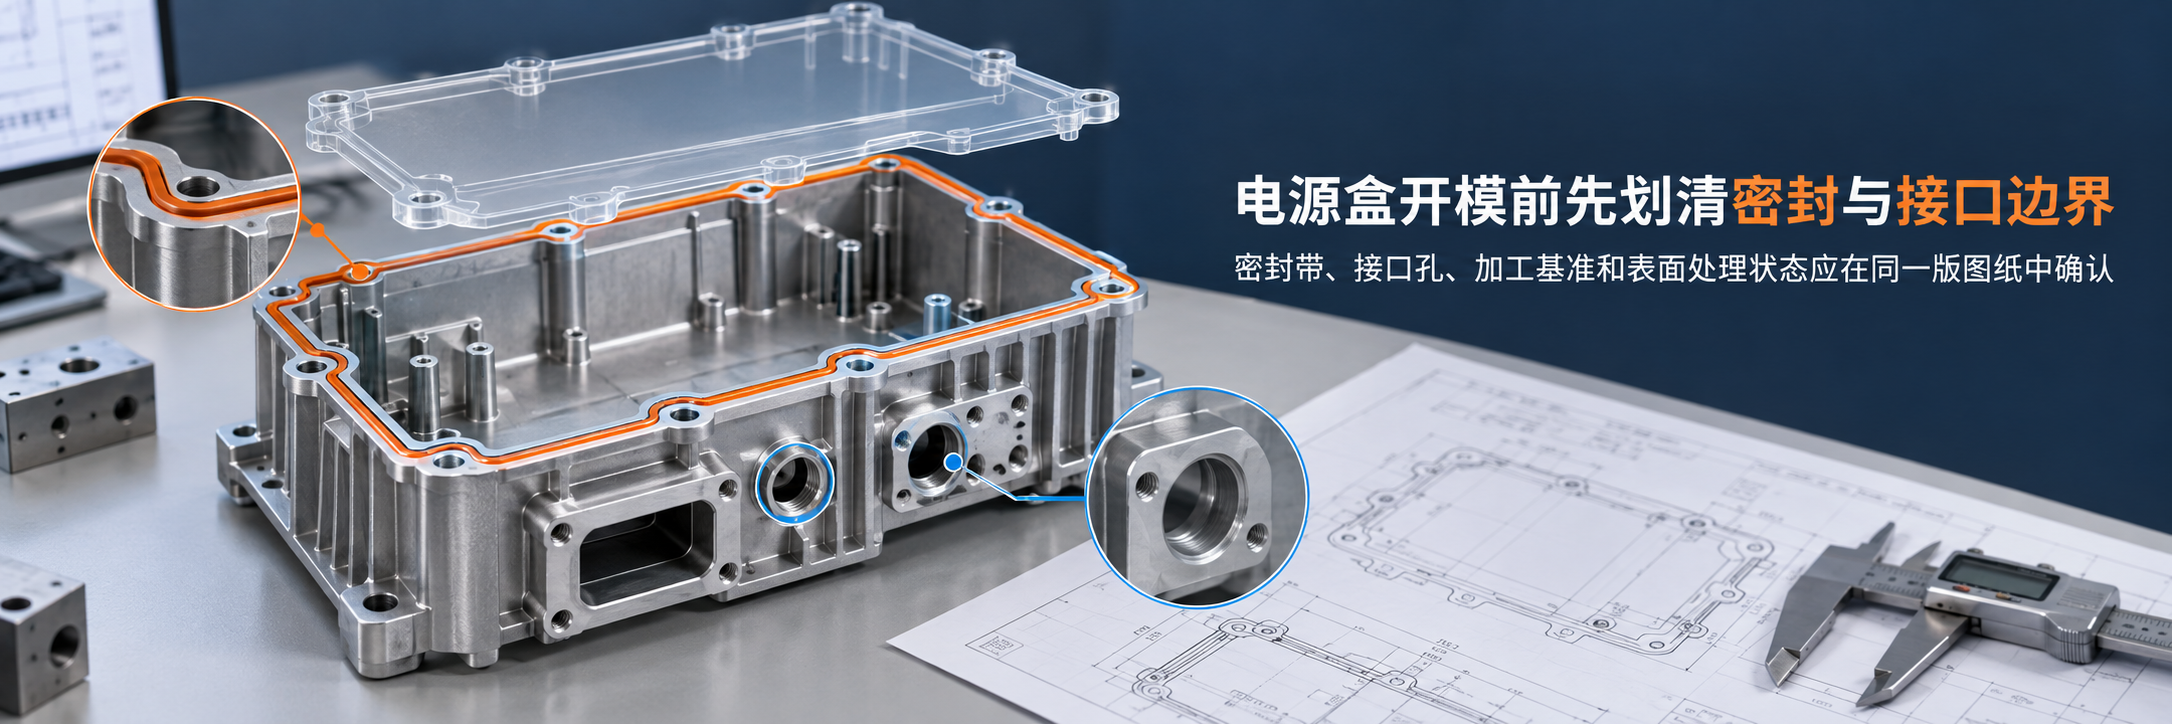
新能源电源盒铝合金压铸壳体开模前,密封面和接口区域不能分别孤立评审。密封路径、紧固点、接口孔、加工基准及表面处理状态会互相影响:一个孔位调整,可能改变壁厚、刀具空间或密封带连续性。较稳妥的做法,是先划清功能边界,再把成型、加工、装配和验证条件落到同一版图纸中。
从泄漏或装配失效的位置反看图纸
电源盒的密封要求通常由整机环境和装配方案决定。开模评审先要回答:密封发生在壳体与上盖之间,还是还包含连接器、线束出口和紧固件周边;密封件采用胶条、密封圈还是其他方案;压紧由哪些螺钉提供;接口处是否承受外力。只有明确潜在泄漏路径,才能判断连续密封带应保留多宽、转角怎样过渡,以及孔和加强筋能否靠近密封区。
图纸不宜只标一句“要求防水”。应给出产品适用的防护或密封要求、验证状态、配套件和判定方法。压铸供应商可以评估壳体结构与制造方案,但整机防护等级及测试条件仍需由产品设计方确认。
密封带要同时定义几何与表面状态
密封面不只是一个平面尺寸。需要说明哪一圈区域参与密封,允许的平面度或轮廓状态、粗糙度、局部缺口以及毛刺和压伤边界是什么。若密封面要加工,还应标明加工范围、装夹基准与刀具退出空间;若保留铸态,则要评估分型、顶出和溢流痕迹是否可能进入功能区域。
表面处理也会改变最终状态。喷涂或其他膜层是否覆盖密封带、螺纹和接地接触面,要在样品前确定。单独检查毛坯尺寸,无法代表处理后的装配条件;单独批准颜色,也不能代替密封面的几何验收。
接口区域应与相邻件一起检查
连接器孔、线束出口、安装耳和接地位置通常集中在壳体侧壁。它们可能靠近滑块、抽芯、加强筋或密封转角。评审时应叠加连接器、密封件、紧固件和线束弯曲空间,检查装入方向、工具空间、孔边距离与局部壁厚,避免零件本身可制造,但相邻件无法安装或维护。
对于需要CNC保证的接口孔,应说明孔径、位置、端面和螺纹分别以哪个基准检测。接口外形若由铸态和加工共同形成,还要明确二者交界处是否允许台阶、毛刺或膜层堆积。
加工基准不能在开模后临时寻找
密封面与接口孔往往需要在同一坐标关系下保证。若加工基准直到试模后才确定,可能出现夹持位置不足、毛坯余量不稳定,或基准本身位于容易变形的区域。开模前应把定位面、支撑点、夹紧区和禁夹区与产品基准对应,并检查基准在压铸、去毛刺和表面处理后是否仍可识别。
基准设计还应服务于检验。加工程序、三坐标报告和装配检测若使用不同的基准逻辑,即使各自数据合格,也可能难以解释实际偏差。将产品基准、工艺基准和检测基准放在同一份评审资料中,能减少这种脱节。
样品阶段用完整状态关闭风险
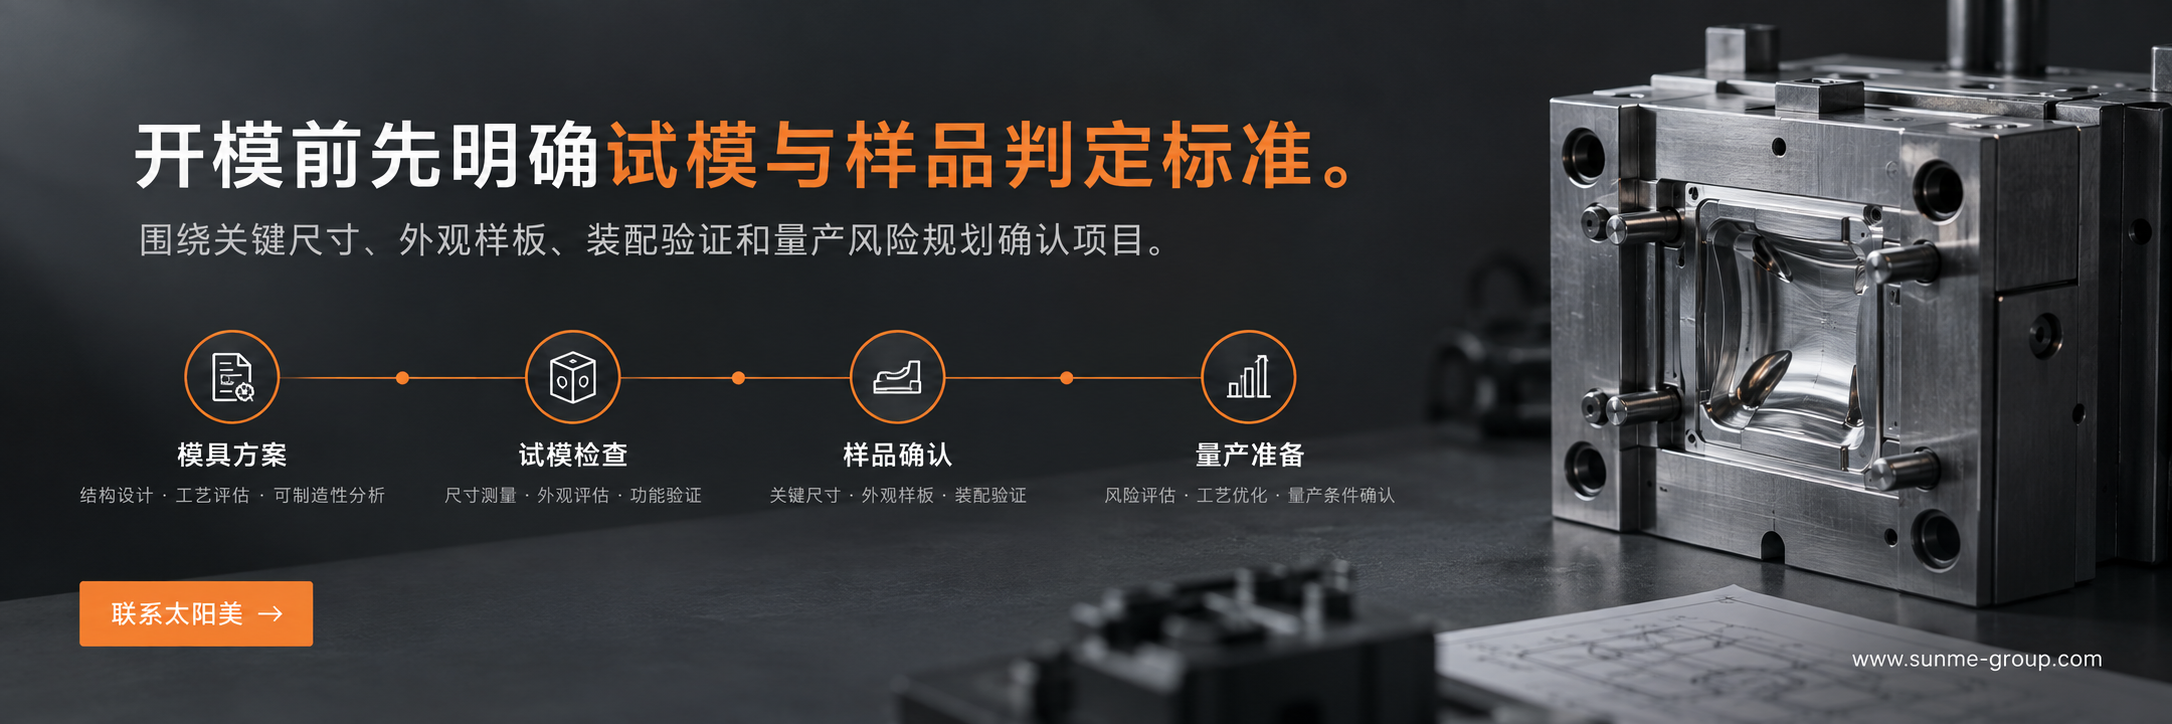
首件验证应覆盖最终装配所依赖的状态。除关键尺寸外,可根据项目要求检查密封面的连续性、接口孔与连接器配合、上盖和紧固件装配、表面处理后的遮蔽边界,以及规定条件下的密封验证。若量产仍需专用检具或功能工装,也应在样品阶段确认其定位方式和判定规则。
开模前的评审结论应形成可追踪版本:哪些区域必须加工,哪些保持铸态,哪些禁止缺陷或膜层覆盖,哪些项目由零件检验确认,哪些需要整机装配验证。后续结构或接口变更时,才能判断是否涉及模具、夹具、程序、检具和样品重新批准。
太阳美官网展示新能源电源盒铝合金压铸壳体,并说明可配合结构与密封方案评估、压铸、装配面精加工和相关尺寸检测。具体材料、密封形式和验收条件仍以客户项目为准。如需评估,可通过联系太阳美提交二维图、三维模型、上盖与连接器模型、表面要求和验证条件,以便在开模前统一制造边界。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


