
电机接线盒开模后修改出线孔,只有在新孔位仍有足够毛坯、刀具能够进入、加工不会破坏壁厚与密封结构,并且批量成本和质量控制可以接受时,才适合优先评估CNC。若变更牵动凸台、内腔、分型、滑块或长期量产节拍,就应评估改模。最终选择要以新版本功能和完整交付状态为准,不能只比较一次修改费用。
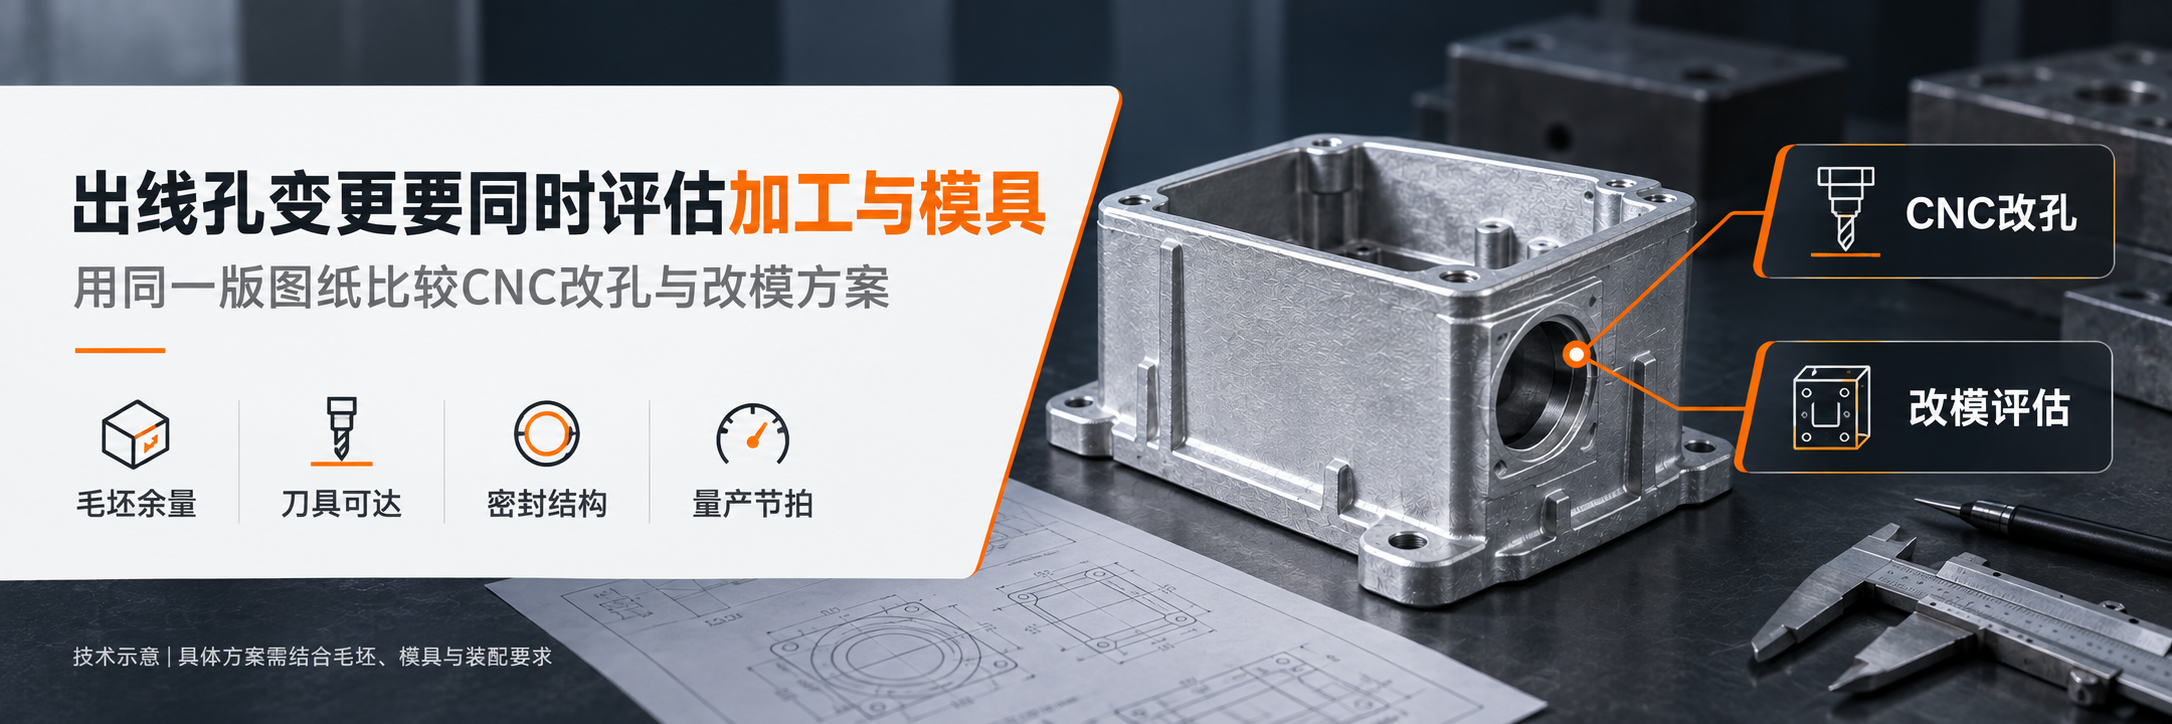
先判断变化的是“孔”,还是孔周围的整个功能区
出线孔看似只是直径或位置变化,实际上常与电缆接头、螺纹、密封圈、安装空间及盒体壁厚相连。如果只改孔径且原毛坯有足够余量,CNC可能形成新尺寸;如果孔中心移动后越过原有凸台、靠近边缘或进入薄壁区,问题已经不再是单纯加工。
评审时应把电缆接头外形、装配方向、工具空间、密封接触区和内部避让一起放到新版模型中检查。没有装配关系,只看二维孔尺寸,容易在加工可行后才发现接头无法锁紧、密封面不足或内部干涉。
CNC改孔适合处理边界清楚的后加工特征
当出线孔原本就属于机加工特征,变更没有影响压铸毛坯的主要结构,而且夹具定位和刀具路径仍然可用时,可以评估通过程序、刀具或局部工装调整实现。NADCA的压铸CAD方法建议把铸态基础结构与最终加工特征分开表达,这种模型组织也便于判断某项变更究竟属于加工层还是铸态层。
CNC方案仍需回答量产问题:新位置是否有稳定定位基准,刀具能否避开筋位和深腔,孔口及螺纹怎样去毛刺,密封接触面是否需要同步加工,以及新增工时和检验是否适合预计批量。能加工出一件样品,并不等于适合长期生产。
改模更适合影响铸态结构和长期节拍的变化
如果新版出线孔需要新的凸台、局部加厚、凹槽、内外台阶或铸入定位特征,通常需要回到模具方案评估。孔位跨越分型线、涉及滑块或抽芯方向,或者旧孔在新版本中必须完全消失时,也不能只靠后加工解决。
改模并非简单地“把孔移过去”。制造方需要确认模具钢是否有可修改空间,修改会不会影响冷却、强度、浇排系统或其他型腔特征,并确定修改后的试模和验证范围。若模具现状、维护记录或尺寸余量不清楚,应先检查实物模具和原始资料,再讨论时间与费用。
两种路线应按同一版交付要求比较
评审维度 | 优先评估CNC改孔的情形 | 应转入改模评估的情形 |
毛坯条件 | 新孔完全落在现有加工余量内 | 新位置缺少材料,或需要新增凸台、台阶和密封结构 |
加工条件 | 定位稳定、刀具可达、去毛刺与检验明确 | 深腔、干涉或位置变化使加工不稳定 |
模具关联 | 不改变分型、滑块、抽芯和主要铸态结构 | 牵动分型、滑块、抽芯或旧孔需要在毛坯中取消 |
批量影响 | 新增工时和检验在预计批量下可接受 | 长期重复加工明显影响节拍、成本或一致性 |
版本风险 | 新旧件能通过编号、程序和工装区分 | 仅靠现场识别容易混用,需要从毛坯上建立版本差异 |
比较时应使用同一版图纸、相同表面处理和相同验收状态。只把“改模费”与“单件钻孔费”放在一起并不完整,还要计算夹具、程序、刀具、去毛刺、检验、试样、旧库存处理和后续批量。项目数量较少或设计仍可能变化时,CNC的灵活性可能更有价值;设计稳定且持续量产时,合理的铸态结构可能减少重复加工,但不存在适用于所有接线盒的统一数量门槛。
变更批准前要关闭样件、文件和库存边界
无论选择哪条路线,都应建立新的图纸和模型版本,明确旧版从哪个订单或批次停止使用。若采用CNC,需要更新程序、工装、检验项目和首件确认;若采用改模,需要记录模具修改内容、试模状态及重新验证的尺寸和装配项目。
已经生产的毛坯、在制品和成品也要分类处理。部分旧毛坯可能可以按新方案加工,部分可能只能用于旧版订单,还有一些需要报废或申请偏差处置。未经书面确认,不应让现场通过口头说明混合使用两个版本。
用实际装配结果决定方案是否完成
出线孔尺寸合格,只能说明局部几何达到要求。最终还应检查电缆接头安装、锁紧空间、密封接触、内部避让及表面处理后的状态。修改涉及整机防护时,验证对象和判定条件应由整机要求确定,不能由单个孔的尺寸报告替代。
太阳美官网展示电机接线盒铝合金压铸配套以及压铸模具开发。如需评估具体变更,可通过联系太阳美提交新旧图纸、模具状态、预计批量、接头规格和验收要求,再结合毛坯与模具实物判断采用CNC、改模或其他方案。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


