
工业电机铝合金端盖开模前,评审螺丝柱应从连接功能出发,把孔的用途、柱体与盖板的过渡、加强筋和加工空间一起检查。局部尺寸不能只凭三维模型外观确定,还要结合材料、成型方向及装配要求判断,最终形成可供模具设计和试样验证使用的记录。
先明确螺丝柱怎样参与装配
同样是端盖上的螺丝柱,可能用于穿过紧固件,也可能需要后续攻螺纹,或与其他连接结构配合。不同用途会改变孔、柱体和周边区域的设计条件。
设计评审时,建议将连接方式、紧固件规格、有效连接长度、工具进入方向,以及是否需要反复拆装列入输入资料。装配有规定的拧紧扭矩时,应一并提供,不能让加工方仅凭孔径推测。涉及承载的部位,还要由产品设计方给出载荷和验证要求。
对于带轴承安装结构的端盖,也应说明螺丝柱与安装面、止口及轴承孔的位置关系。评审关注的不只是孔能否加工出来,还包括整套端盖能否按设计基准定位、紧固和检验。
检查柱根与盖板是否形成局部厚大区域
螺丝柱根部如果与盖板、筋位叠加,可能形成明显厚于周边的区域。压铸设计中的壁厚均匀性值得重点检查,局部金属集中需要结合凝固和补缩条件评估,而不能以“多留一点材料更保险”作为唯一依据。
评审可先看剖面,标出柱体、孔底和盖板交汇处,再讨论过渡圆角、局部减料或位置调整是否可行。每项修改都要同时核对连接强度与加工余量,不能只为减薄而削弱功能区域。
圆角也需要结合周边结构确定。过渡的目的,是协调结构和制造要求,而不是给所有端盖套用同一个数值。对于孔底与外观面距离较近的结构,应把最终孔深和后加工状态一起纳入检查。
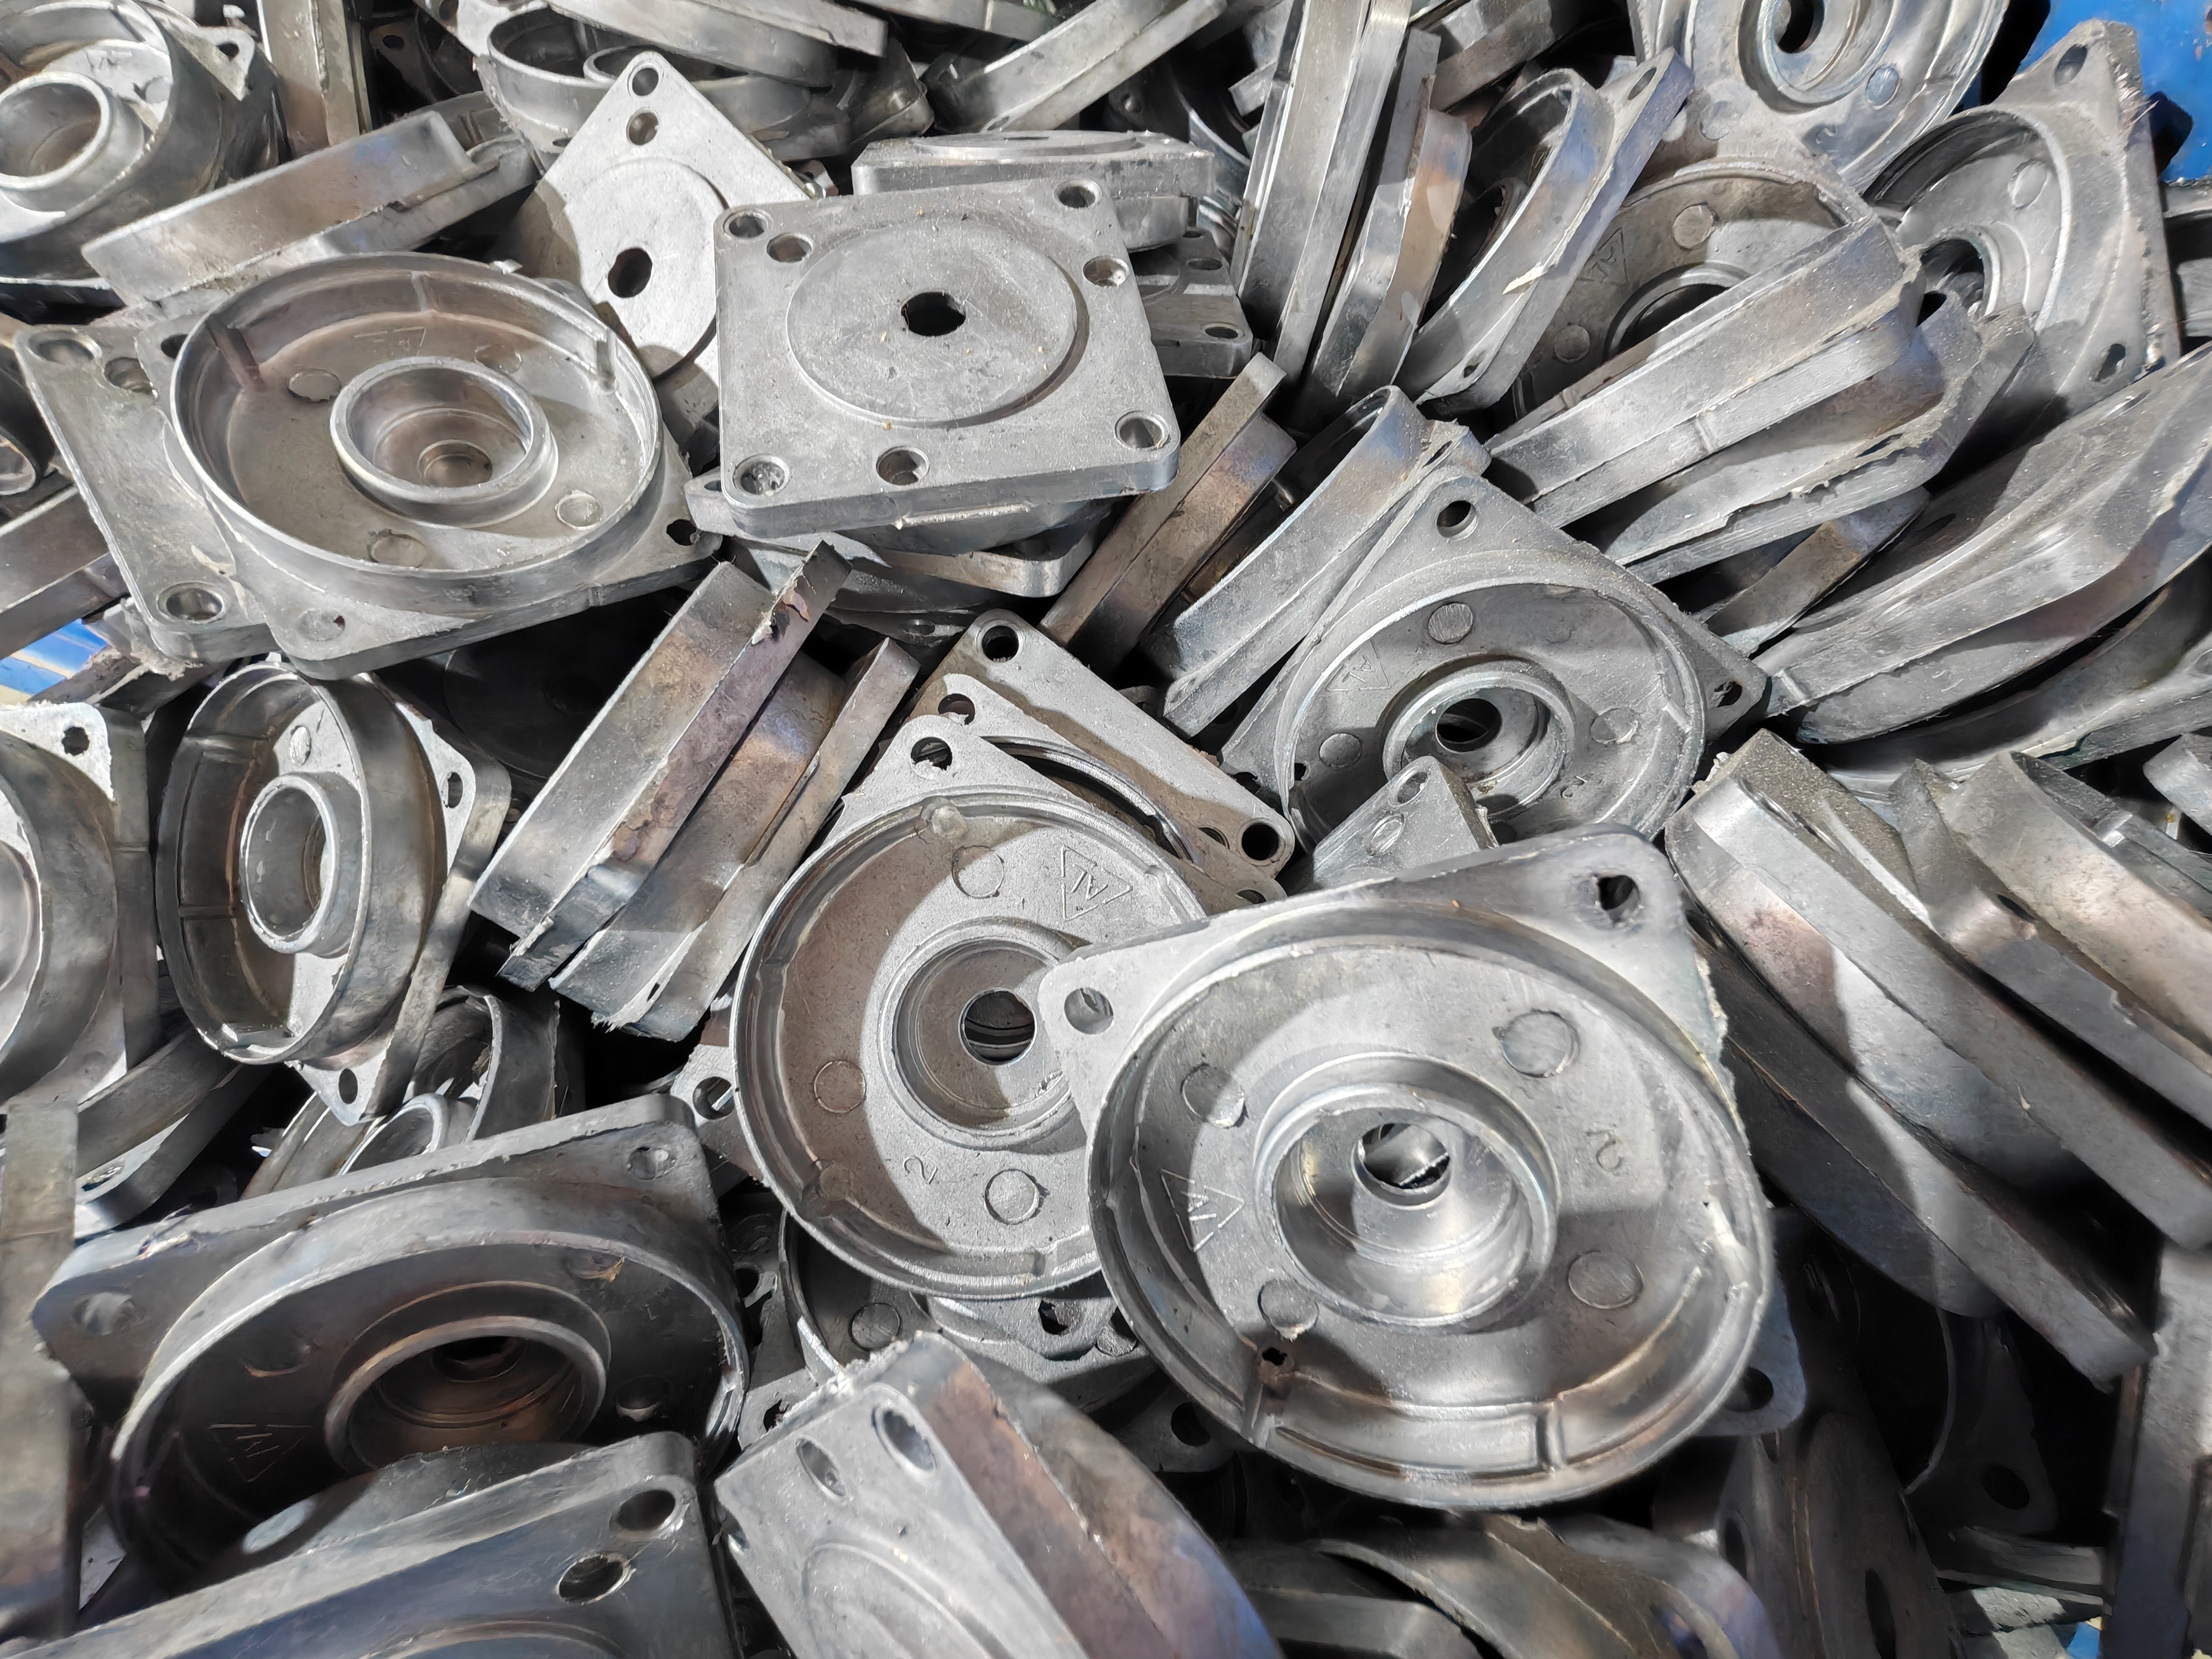
加强筋应有明确作用,并与模具方案协调
加强筋可作为结构评审的一部分,但筋越多并不意味着方案越合理。应先说明需要支撑哪个部位、传递什么载荷,再检查筋与柱根、盖板的连接方式。
筋位与螺丝柱集中交汇时,要回看局部厚度;筋靠近安装位置时,要检查是否影响螺钉、垫片或装配工具。模具评审还应结合实际分型与顶出方案,检查脱模方向及允许留下的工艺痕迹,避免功能面要求在开模后才被发现。
设计方和压铸方宜在同一份图纸上标注这些条件。允许保留痕迹的位置、必须避开的配合面和拟调整区域,应能被双方准确对应。
把铸态结构与最终加工要求分开表达
端盖评审建议明确最终交付状态:哪些孔或平面保持铸态,哪些需要钻孔、攻丝或其他精加工。需要后加工的区域,应核对定位方式、刀具空间和必要余量,不能只在模型上留下一个孔就认为要求完整。
例如,某安装孔需要以端盖安装面定位加工,就应明确使用哪个基准、孔位如何检验。是否采用一次装夹或其他加工安排,应由实际结构与设备评估决定,不宜在缺少图纸时预设方案。
评审对象 | 建议明确的内容 |
螺丝孔 | 用途、最终孔深、螺纹或通孔要求 |
柱根与筋位 | 关键剖面、过渡方案、允许调整区域 |
配合与安装位置 | 基准、关键尺寸和检验对象 |
工艺区域 | 加工余量、脱模要求、允许保留痕迹的位置 |
用试样验证关闭评审问题
开模前的评审应留下问题清单:发现了什么、拟怎样处理、需要谁确认、试样怎样验证。比如,修改柱根结构后,应按约定检查相应位置的尺寸和成型情况;涉及连接性能时,还应按产品要求进行装配或紧固验证。
试样发现异常后,要区分结构、模具、压铸和后加工等可能影响,结合检测结果调整方案。最终批准的图纸、样件状态和检验要求应保持一致,避免制造方按新图生产,验收方仍按旧版判断。
太阳美提供电机壳体铝合金压铸及精密加工服务,配套压铸模具开发。如需评估端盖结构,可提供二维图、三维模型、连接方式和关键装配要求,通过联系太阳美沟通具体制造条件。
常见问题
没有完整二维图,可以先讨论结构吗?
可以先梳理模型与装配需求,但涉及公差、螺纹及验收依据的内容仍需补充确认,不能把初步讨论直接当作开模批准。
不同型号端盖能直接沿用同一套螺丝柱尺寸吗?
应重新核对材料、连接方式、载荷和周边结构。外形相似不代表制造与使用条件相同。
这类评审是否意味着必须修改客户设计?
评审也可能确认原方案可行。若提出修改,应说明原因与影响,由有权确认设计的人员批准后再执行。
本文标签: 铝合金压铸、电机端盖、螺丝柱设计、开模评审
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


