在线留言 联系我们 网站地图 收藏网站 压铸加工厂家选择深圳太阳美,专注铝合金、锌合金精密压铸及CNC精加工18年,拥有180余台模具、压铸、加工配套设备,表面粗糙度可达Ra0.8~6.3μm
18年专注精密铝合金压铸-太阳美一站式压铸加工定制服务

热搜关键词: 锌合金压铸 铝合金压铸

您当前的位置: 首页 > 资讯频道 > 常见问题

新闻资讯 - 深圳市太阳美科技有限公司

找压铸加工厂家,打样周期一般多长?

头 条找压铸加工厂家,打样周期一般多长?

太阳美正常压铸打样周期35~50天(含开模)。加急订单最快20天交模、25天送样。常备锌合金、铝合金压铸材料库存20吨以上,减少备料等待时间。复杂结构件或需特殊表面处理(电镀、氧化、喷涂等)的零件,交期在此基础上增加1~2周。
压铸件尺寸公差能稳定在什么水平?

压铸件尺寸公差能稳定在什么水平?

太阳美铝合金压铸件CT6-CT8级,锌合金压铸件CT4-CT6级公差标准(GB/T 6414),表面粗糙度Ra≤6.3μm。公差的关键不在设备铭牌参数,在过程控制与条件管理。模具温度、压射速度、铸造压力等关键参数全程受控,三次元测量仪首件全尺寸检测,量产2小时巡检,确保批量一致性。
批量压铸最小起订量是多少?

批量压铸最小起订量是多少?

太阳美压铸件常规起订量500件起,支持小批量试产,打样阶段可灵活承接少量验证需求。单价随批量递增而递减:批量每提升一个区间,单件降幅约8%-17%;5000件以上,批量翻倍时单件可降低15%-20%。
外发压铸加工最大的风险是什么?

外发压铸加工最大的风险是什么?

不是交期延迟,是批量一致性问题。压铸工艺变量多——模具温度、压射速度、铝液成分每一个都可能成为批量报废的源头。量产阶段反复出现的缺陷往往能追根溯源到压铸工艺参数管控不到位,气孔、缩松、冷隔等常见缺陷若未在首检阶段发现,批量生产时将成倍放大。打样时设备精心调试,10件全合格;量产时连续运转,模具磨损、工艺参数漂移、材料批次差异悄无声息累积,1000件报废300件。选择压铸厂重点看过程控制能力(CPK值)和体系认证(ISO9001/IATF16949),不是只看样品。
你们能做压铸件出口吗?

你们能做压铸件出口吗?

可以。太阳美严格执行压铸件出口品质标准,可处理出口报关、木箱包装、海运/空运物流安排。出口件可附带完整的材质报告、尺寸报告和表面处理认证文件。
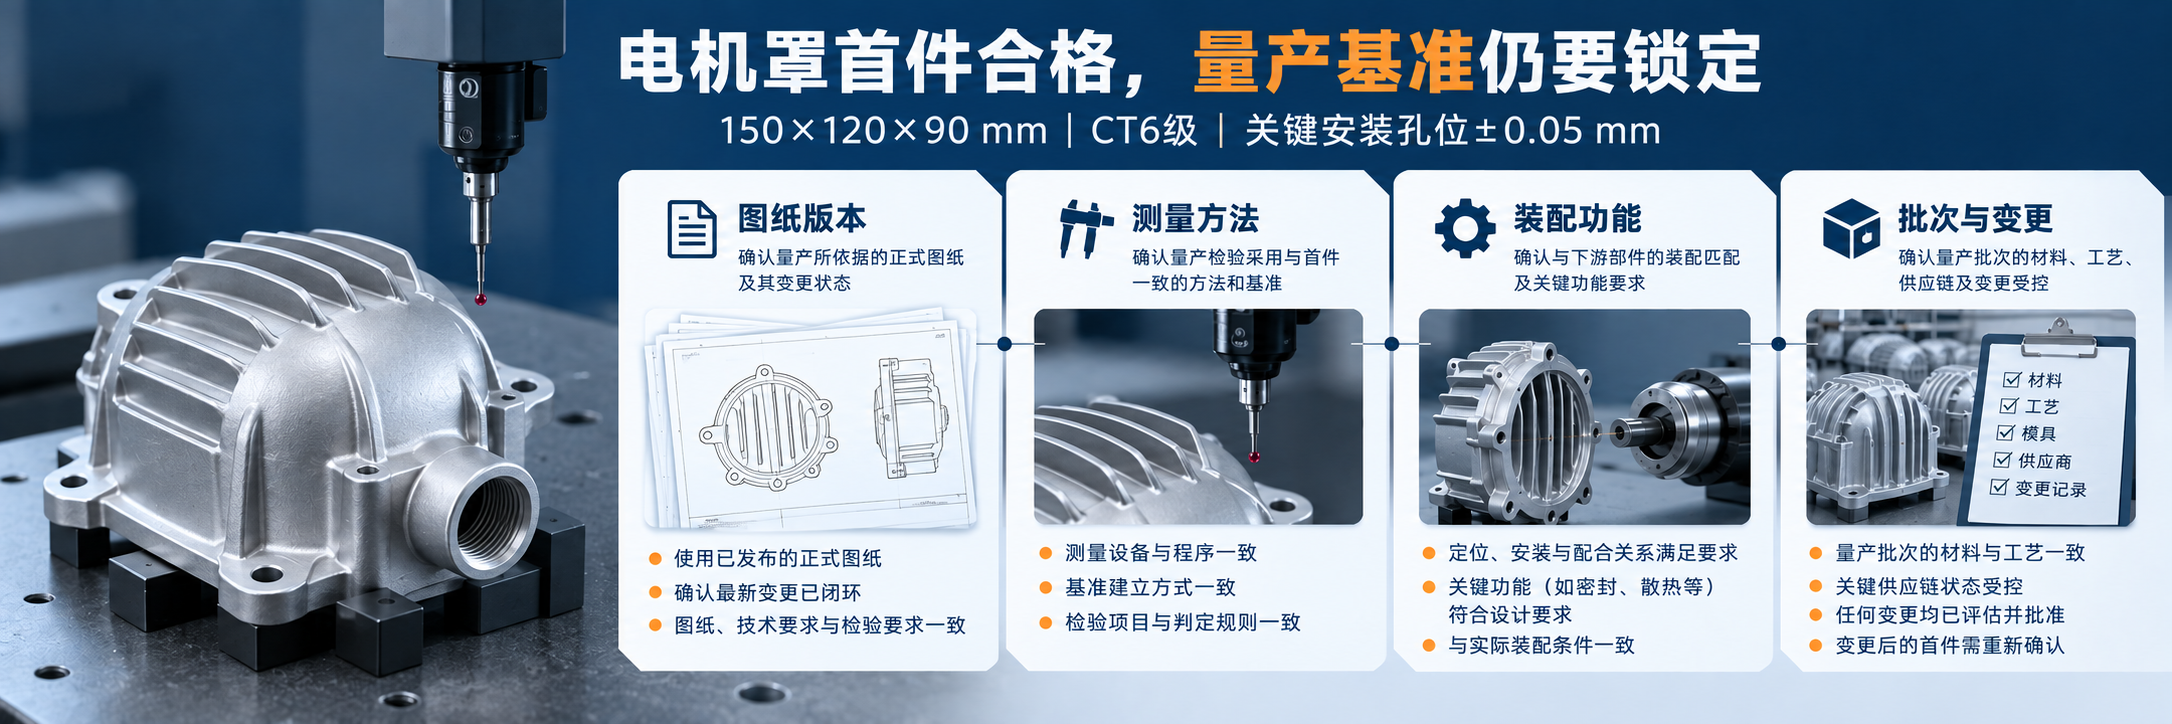
铝合金电机罩首件尺寸合格后,量产前还应确认哪些事项?

铝合金电机罩首件尺寸合格后,量产前还应确认哪些事项?

铝合金电机罩首件尺寸通过并不等于量产条件已经锁定。本文从图纸版本、测量方法、装配功能、生产条件、抽检追溯和工程变更说明量产前需要建立的共同批准基准。
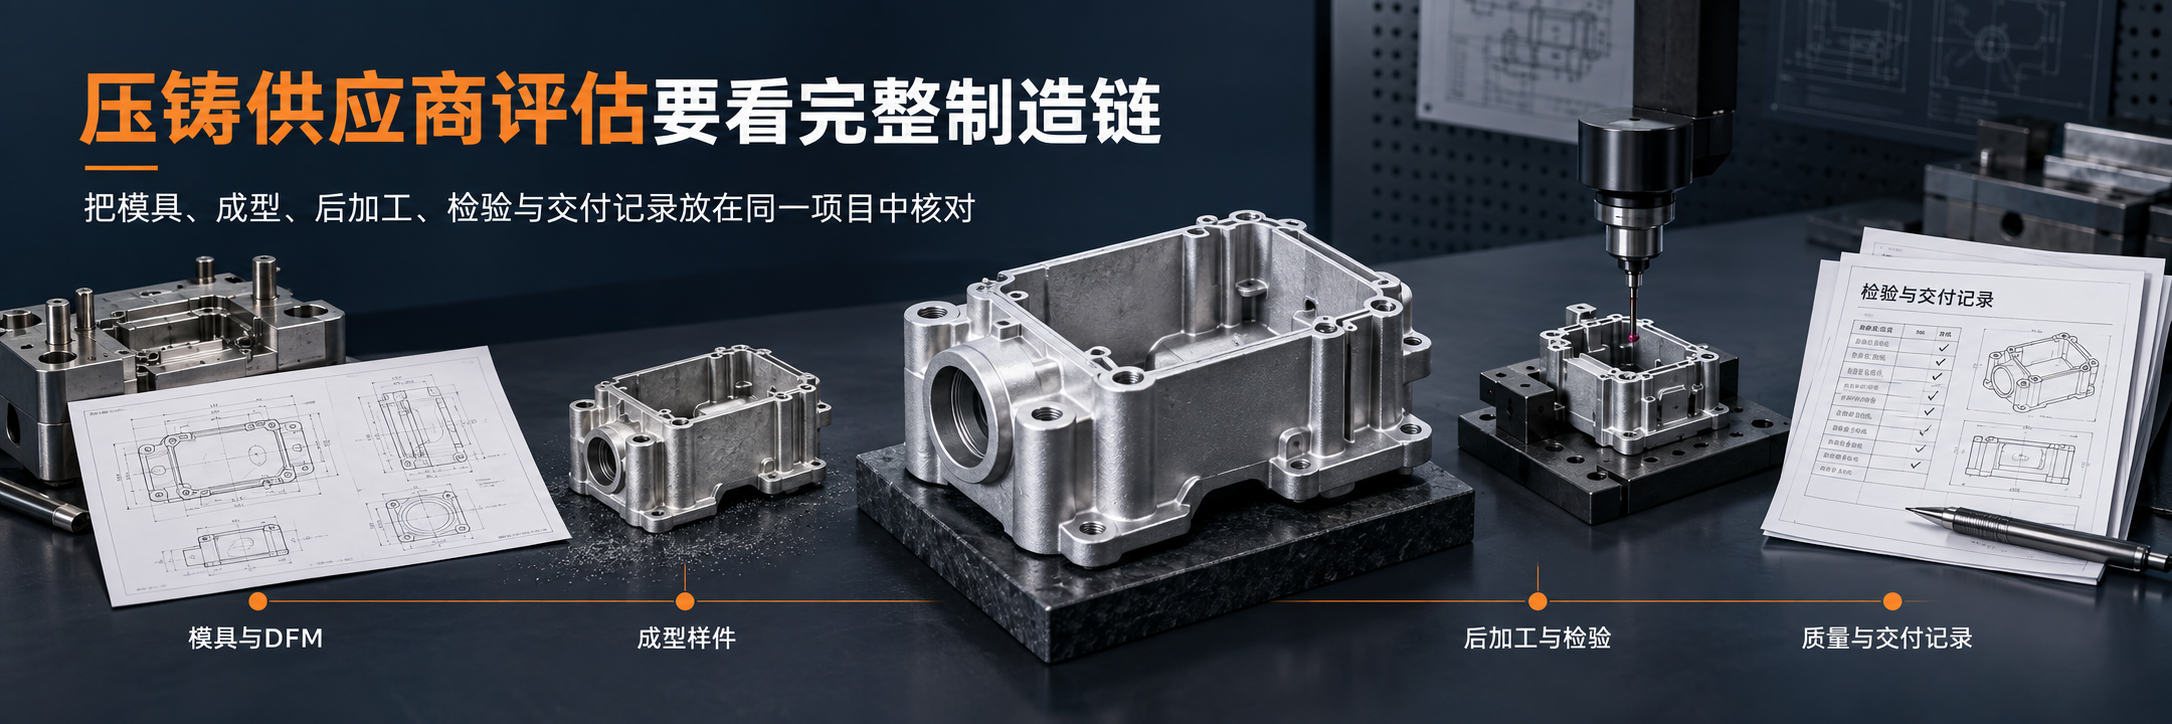
选择压铸供应商时,为什么不能只看压铸机和报价?

选择压铸供应商时,为什么不能只看压铸机和报价?

选择压铸供应商不能只比较设备吨位和总价。本文用六个采购常见问题,说明如何核对报价范围、模具评审、后加工衔接、质量资料和批次记录,使供应商能力与具体零件要求对应。
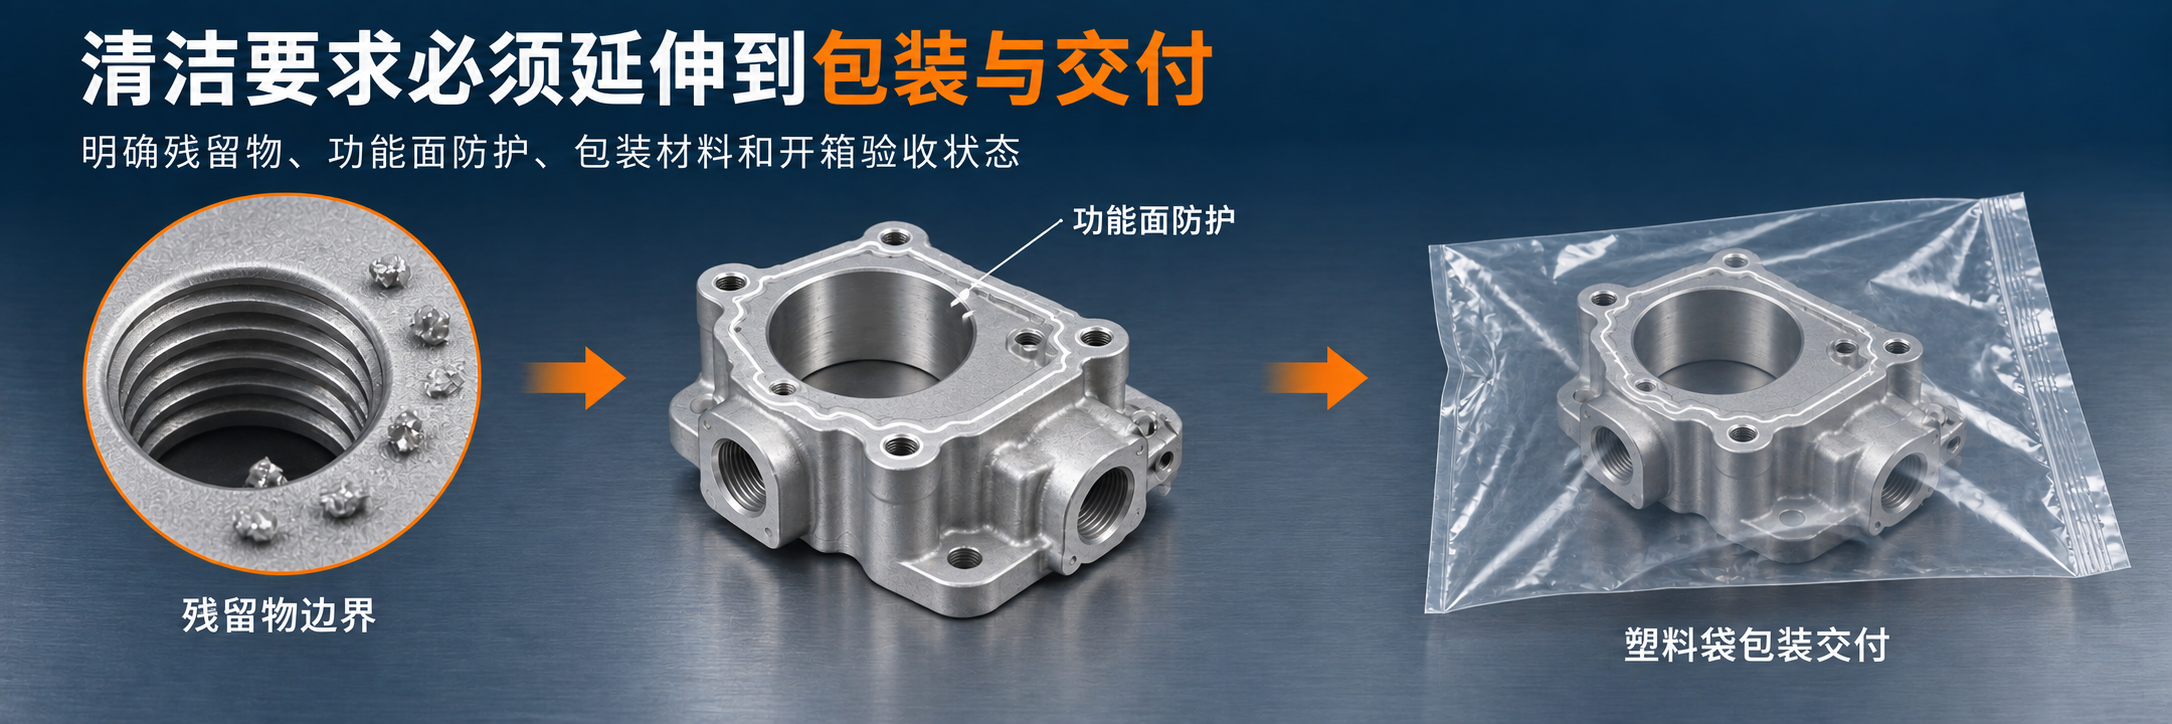
精密压铸件的清洁度与包装要求怎样形成同一套交付标准?

精密压铸件的清洁度与包装要求怎样形成同一套交付标准?

精密压铸件清洁与包装不能分开约定。本文说明如何从使用功能确定残留物边界、检验方法、密封面和螺纹孔防护、包装材料及开箱验收状态,并在样品批准时冻结版本。
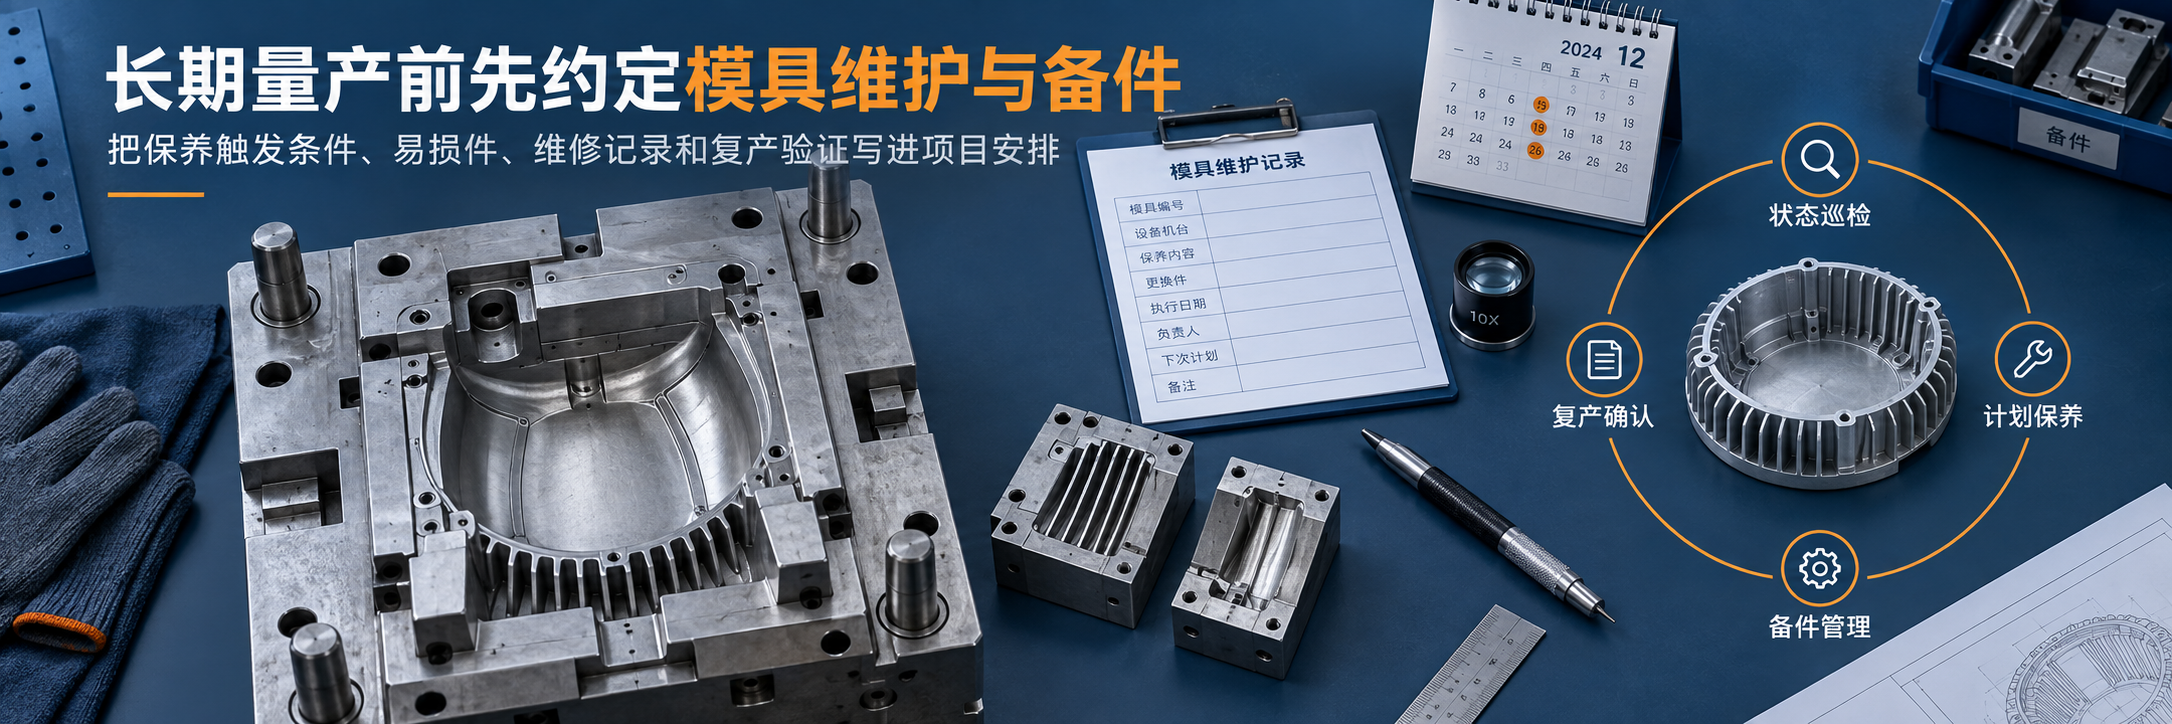
铝合金灯壳长期量产前的模具维护与备件约定

铝合金灯壳长期量产前的模具维护与备件约定

铝合金灯壳长期量产前,应把模具维护从笼统责任变成可执行约定。本文说明维护触发、易损件与备件、维修履历、停产保管、复产验证及费用责任如何提前确认。
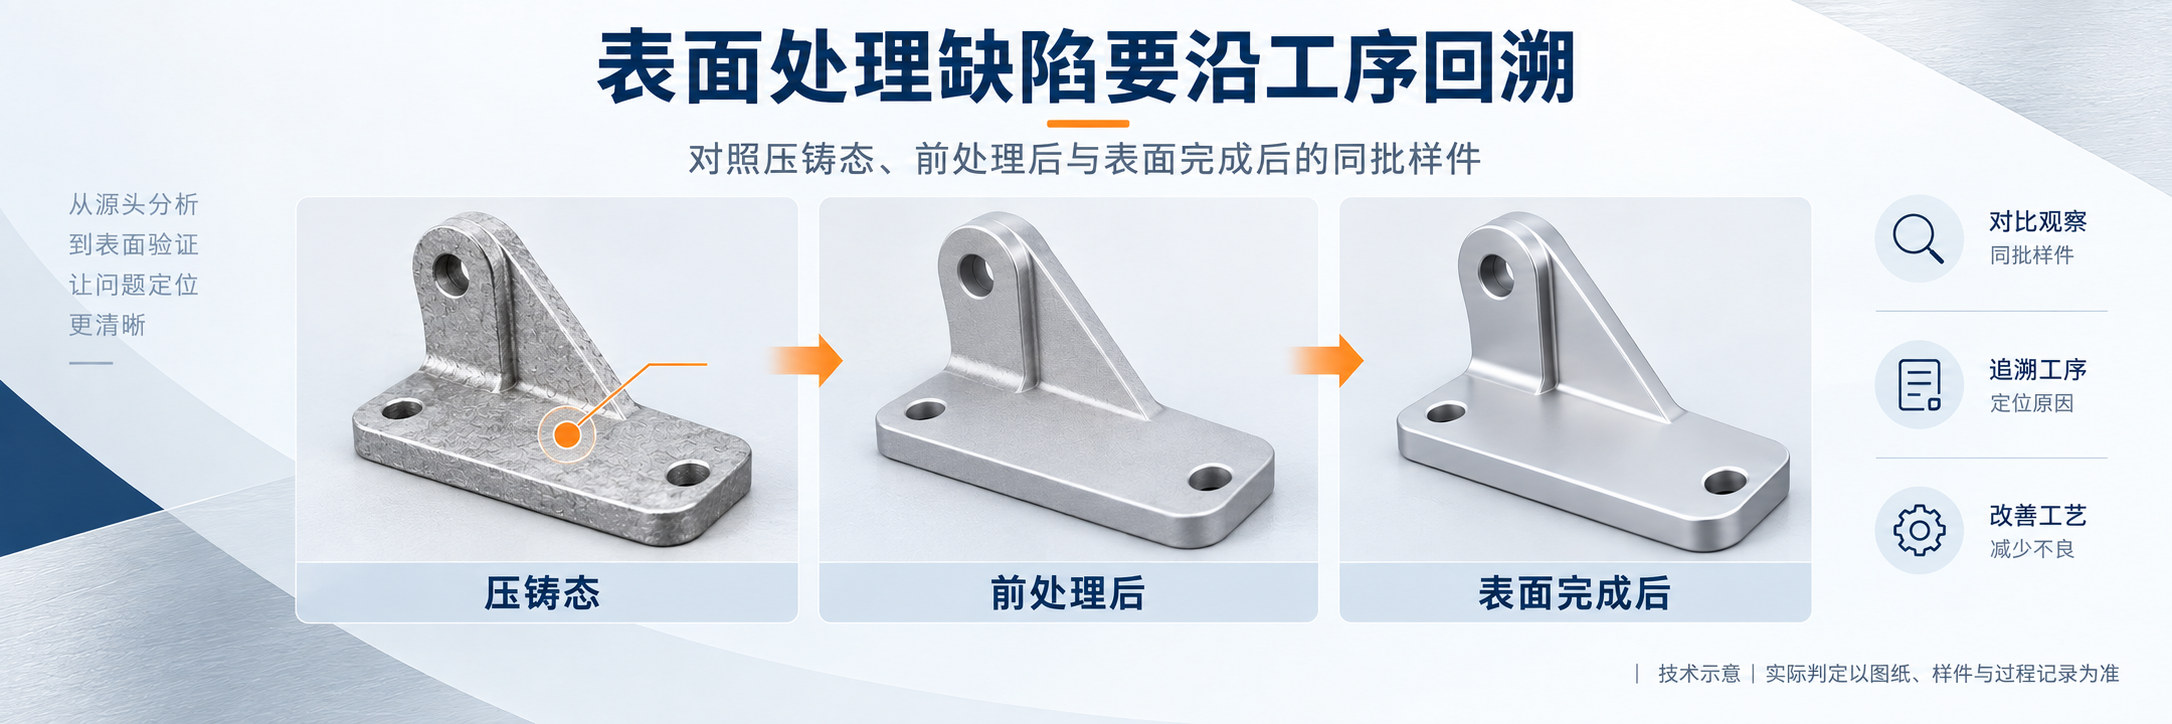
锌合金外观件表面处理后出现鼓包或起泡,为什么要回看压铸毛坯?

锌合金外观件表面处理后出现鼓包或起泡,为什么要回看压铸毛坯?

锌合金外观件表面处理后出现鼓包或起泡,原因可能跨越压铸毛坯、抛光清洗、涂层结合和热过程。本文说明怎样按出现时间、缺陷位置、批次对照及分层验证缩小范围,避免只检查最后一道工序。
深圳市太阳美科技有限公司

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
  • 电话: 13713789281
  • 邮箱: lisa-xie@sunme-group.com
  • 地址:深圳市光明区公明街道李松蓢社区第二工业区荣辉工业园第五栋

微信 13713789281