
减速机箱体是否需要CNC精加工,应由装配功能、配合精度、密封方式和检测条件共同决定。轴承孔、定位止口、安装基准、密封接触面以及部分连接孔通常是优先评估区域;非配合外表面和只承担一般包络作用的内腔,则不必为了“看起来更精密”而全部加工。合理做法是先划分功能区,再确定压铸余量、加工基准和检验项目。
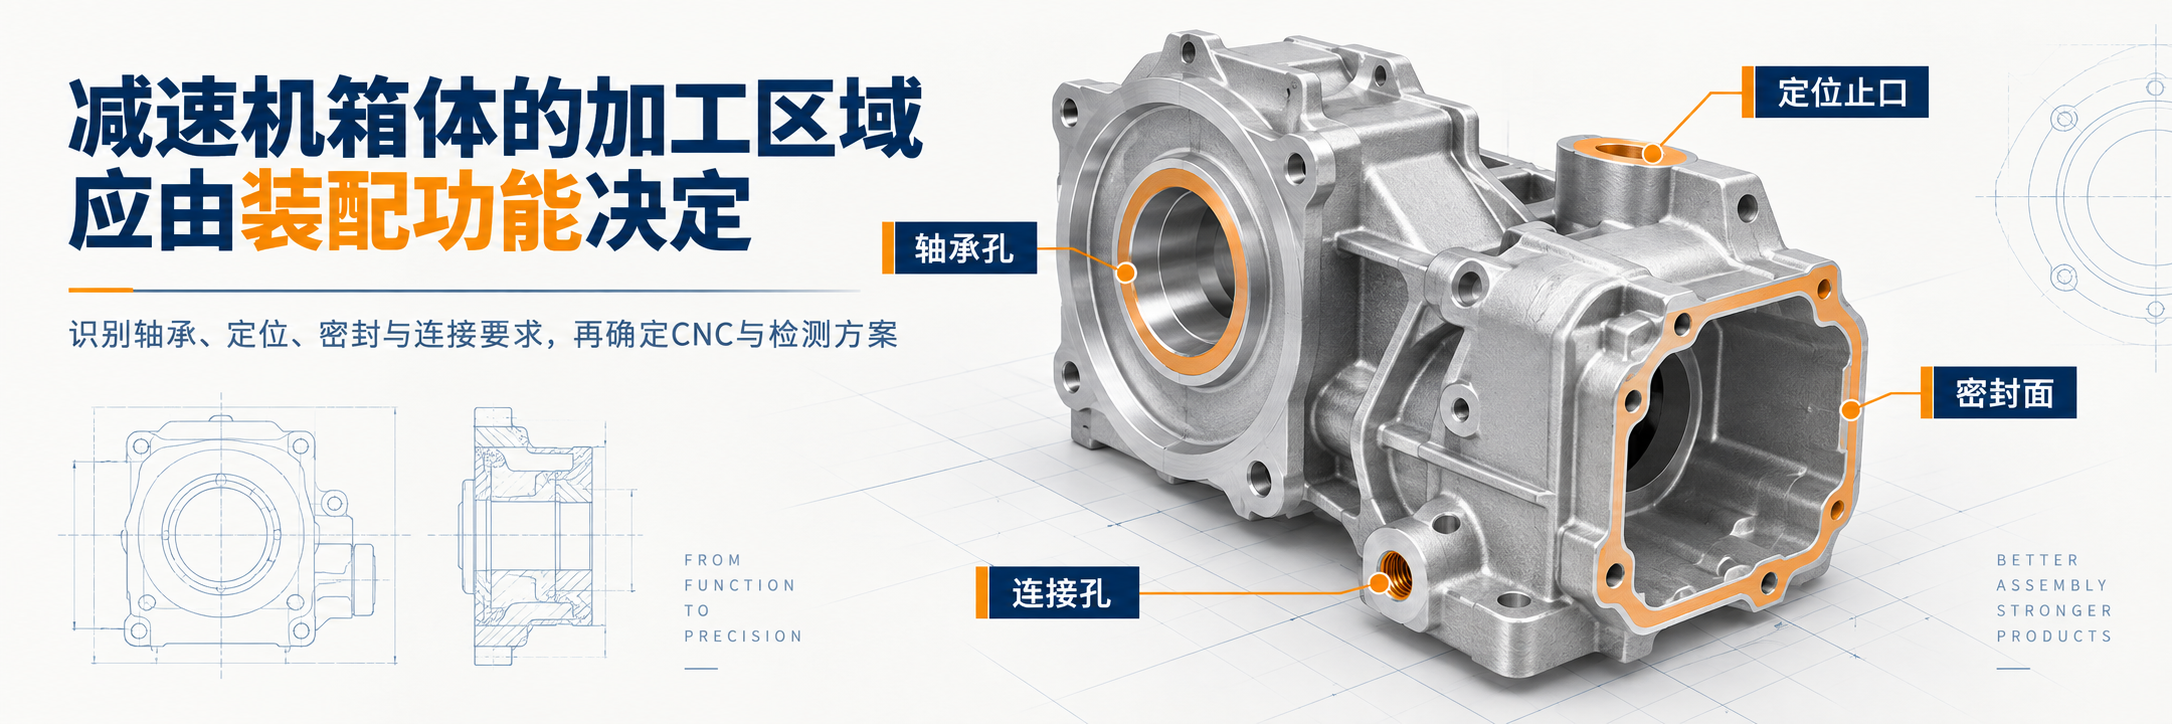
加工范围不能只看二维图上的公差数字
同一个尺寸公差,放在不同位置可能对应完全不同的装配后果。轴承孔影响轴系定位和转动状态,法兰止口影响两个壳体的中心关系,密封面影响结合处是否形成连续压紧,而普通避空面只需保证不干涉。若评审时只把公差较小的尺寸圈出来,容易漏掉基准之间的位置关系,也可能给不承担功能的区域增加加工。
因此,图纸评审应同时查看三维装配、配合件、密封件形式和装夹空间,最终加工范围由设计方确认。
轴承孔与定位止口要成组考虑
轴承孔通常不仅需要控制孔径,还要关注多个孔之间的同轴关系、孔轴线与安装面的垂直关系,以及加工后剩余壁厚。若箱体两侧轴承位分别装夹加工,即使每个孔单独合格,也可能在装配时出现轴系偏斜。因此,毛坯余量、加工基准、装夹次数和检测方法需要在报价与开模前一起讨论。
定位止口用于限制壳体、端盖或电机连接件的相对位置。它是否加工,要看配合方式和允许偏差,不能用通用等级替代项目验证。
密封面是否加工取决于密封结构
使用平面密封垫、液态密封胶或O形圈时,对接触面的平面度、粗糙度、连续性和槽体尺寸要求不同。密封面上若跨越分型线、顶针痕或局部缩凹,更要在设计阶段确认这些痕迹能否避开有效密封带。需要加工时,还应明确刀纹方向、去毛刺要求以及表面处理前后的尺寸状态。
并非所有外观平面都属于密封面。把大面积非功能表面统一铣削,会增加工时、夹具和变形风险,也可能破坏原本连续的表面处理外观。
连接孔要区分铸态预成形与最终加工
螺纹孔、销孔、油口和紧固孔的功能不同。部分孔可在压铸时形成底孔或预留定位,再通过钻孔、铰孔、攻牙完成;高精度销孔往往还需要与相关基准同一装夹加工。深孔、交叉油路和靠近薄壁的孔,应提前检查刀具可达性、排屑、去毛刺和泄漏风险。
功能区域 | 是否优先评估CNC | 评审重点 | 典型检验对象 |
轴承孔 | 通常需要 | 余量、同轴关系、装夹与壁厚 | 孔径、位置关系、配合状态 |
定位止口与安装基准 | 视配合要求 | 基准统一、垂直或平行关系 | 止口尺寸、平面与位置关系 |
密封面与密封槽 | 视密封结构 | 有效密封带、表面状态、变形 | 平面、槽尺寸、装配或密封验证 |
螺纹孔、销孔和接口 | 按连接功能决定 | 刀具可达、去毛刺、有效牙长 | 位置、孔径、螺纹及通止规结果 |
基准、夹具和检测要在同一方案中闭环
如果设计基准无法在毛坯上稳定定位,生产现场就可能改用另一处装夹,图纸要求与实际加工链随之脱节。评审时应明确首道工序怎样定位,后续工序如何继承基准,哪些尺寸可在机内保证,哪些必须转到三坐标、专用检具或装配验证。
太阳美官网的减速机箱体案例展示了带轴承安装位和法兰连接面的箱体,并涉及CNC精加工与检测。这类案例可用于理解流程,但不能直接替代新项目的公差和工艺确认。
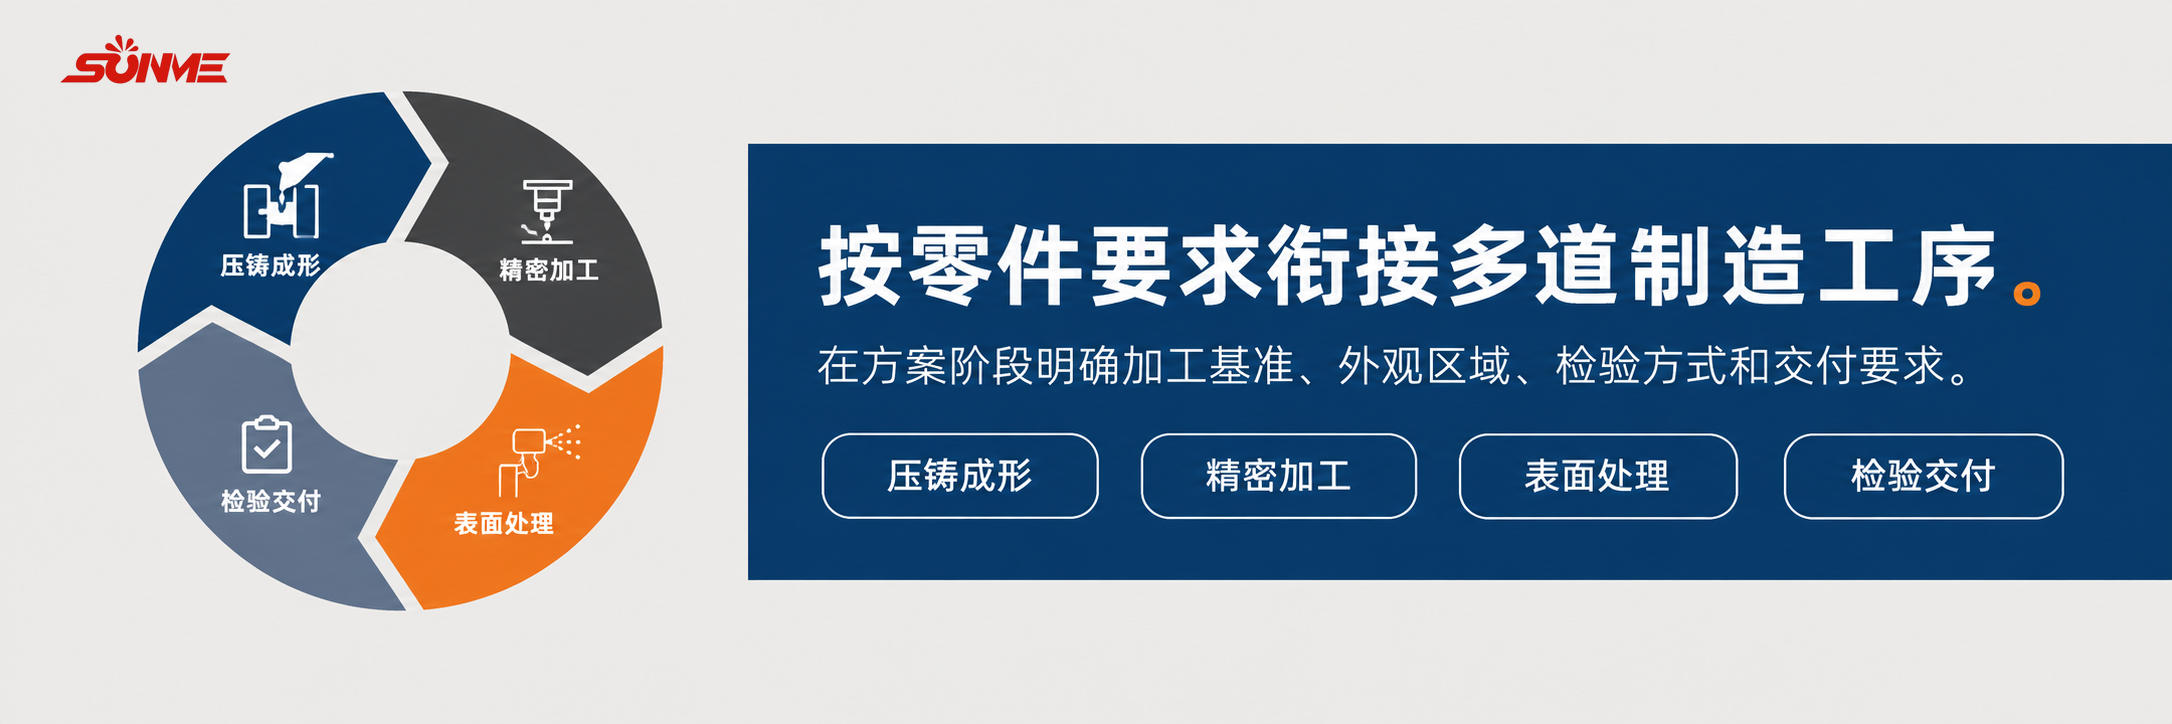
报价前把功能要求转换成可执行资料
向压铸厂家询价时,建议提供二维图、三维模型、配合件信息、材料与表面处理、预计批量,并标出关键功能和最终验收状态。如果只提供一个箱体模型,制造方很难判断哪些面允许保持铸态、哪些孔需要同一基准加工,也无法合理拆分模具、CNC和检验成本。
太阳美提供铝合金压铸与CNC精加工配套及压铸模具开发。如需评估具体减速机箱体,可通过联系太阳美提交图纸、装配关系、预计批量和验收要求,再结合结构与设备条件确定加工区域和检测方案。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


