
工业设备铝合金控制壳体是否适合从CNC整料加工转为压铸,不能只比较单件加工费。更有效的判断方式是依次回答四个问题:设计是否稳定、结构是否允许按压铸重构、模具投入能否匹配持续需求、关键功能能否通过压铸试样和后加工验证。只要其中一项尚不清楚,就不宜直接用采购数量替代工程评审。
先判断项目是否具备转换条件
适合进入压铸方案评估的情况:产品接口和主要孔位已经稳定,预计需求具有持续性;壳体允许增加拔模、圆角或筋位,也能重新划分铸态面与加工面。此时可以依据功能要求提出毛坯和模具方案,再比较完整成本。
需要补齐资料后再判断的情况:装配反馈尚未关闭,材料、表面处理或密封要求仍在讨论;现有资料只有最终成品模型,缺少加工基准和关键尺寸说明。这类项目可以开展初步DFM,但初步意见不能代替正式开模批准。
现阶段更适合保留CNC路线的情况:产品仍在频繁改版,关键接口可能移动;当前只需要少量验证件,或项目不能接受模具投入与试模周期;结构必须保留大量与脱模方向冲突的深腔和反向特征。条件发生变化后,再重新评估压铸路线。
第二步:不要把CNC模型直接复制成压铸模型
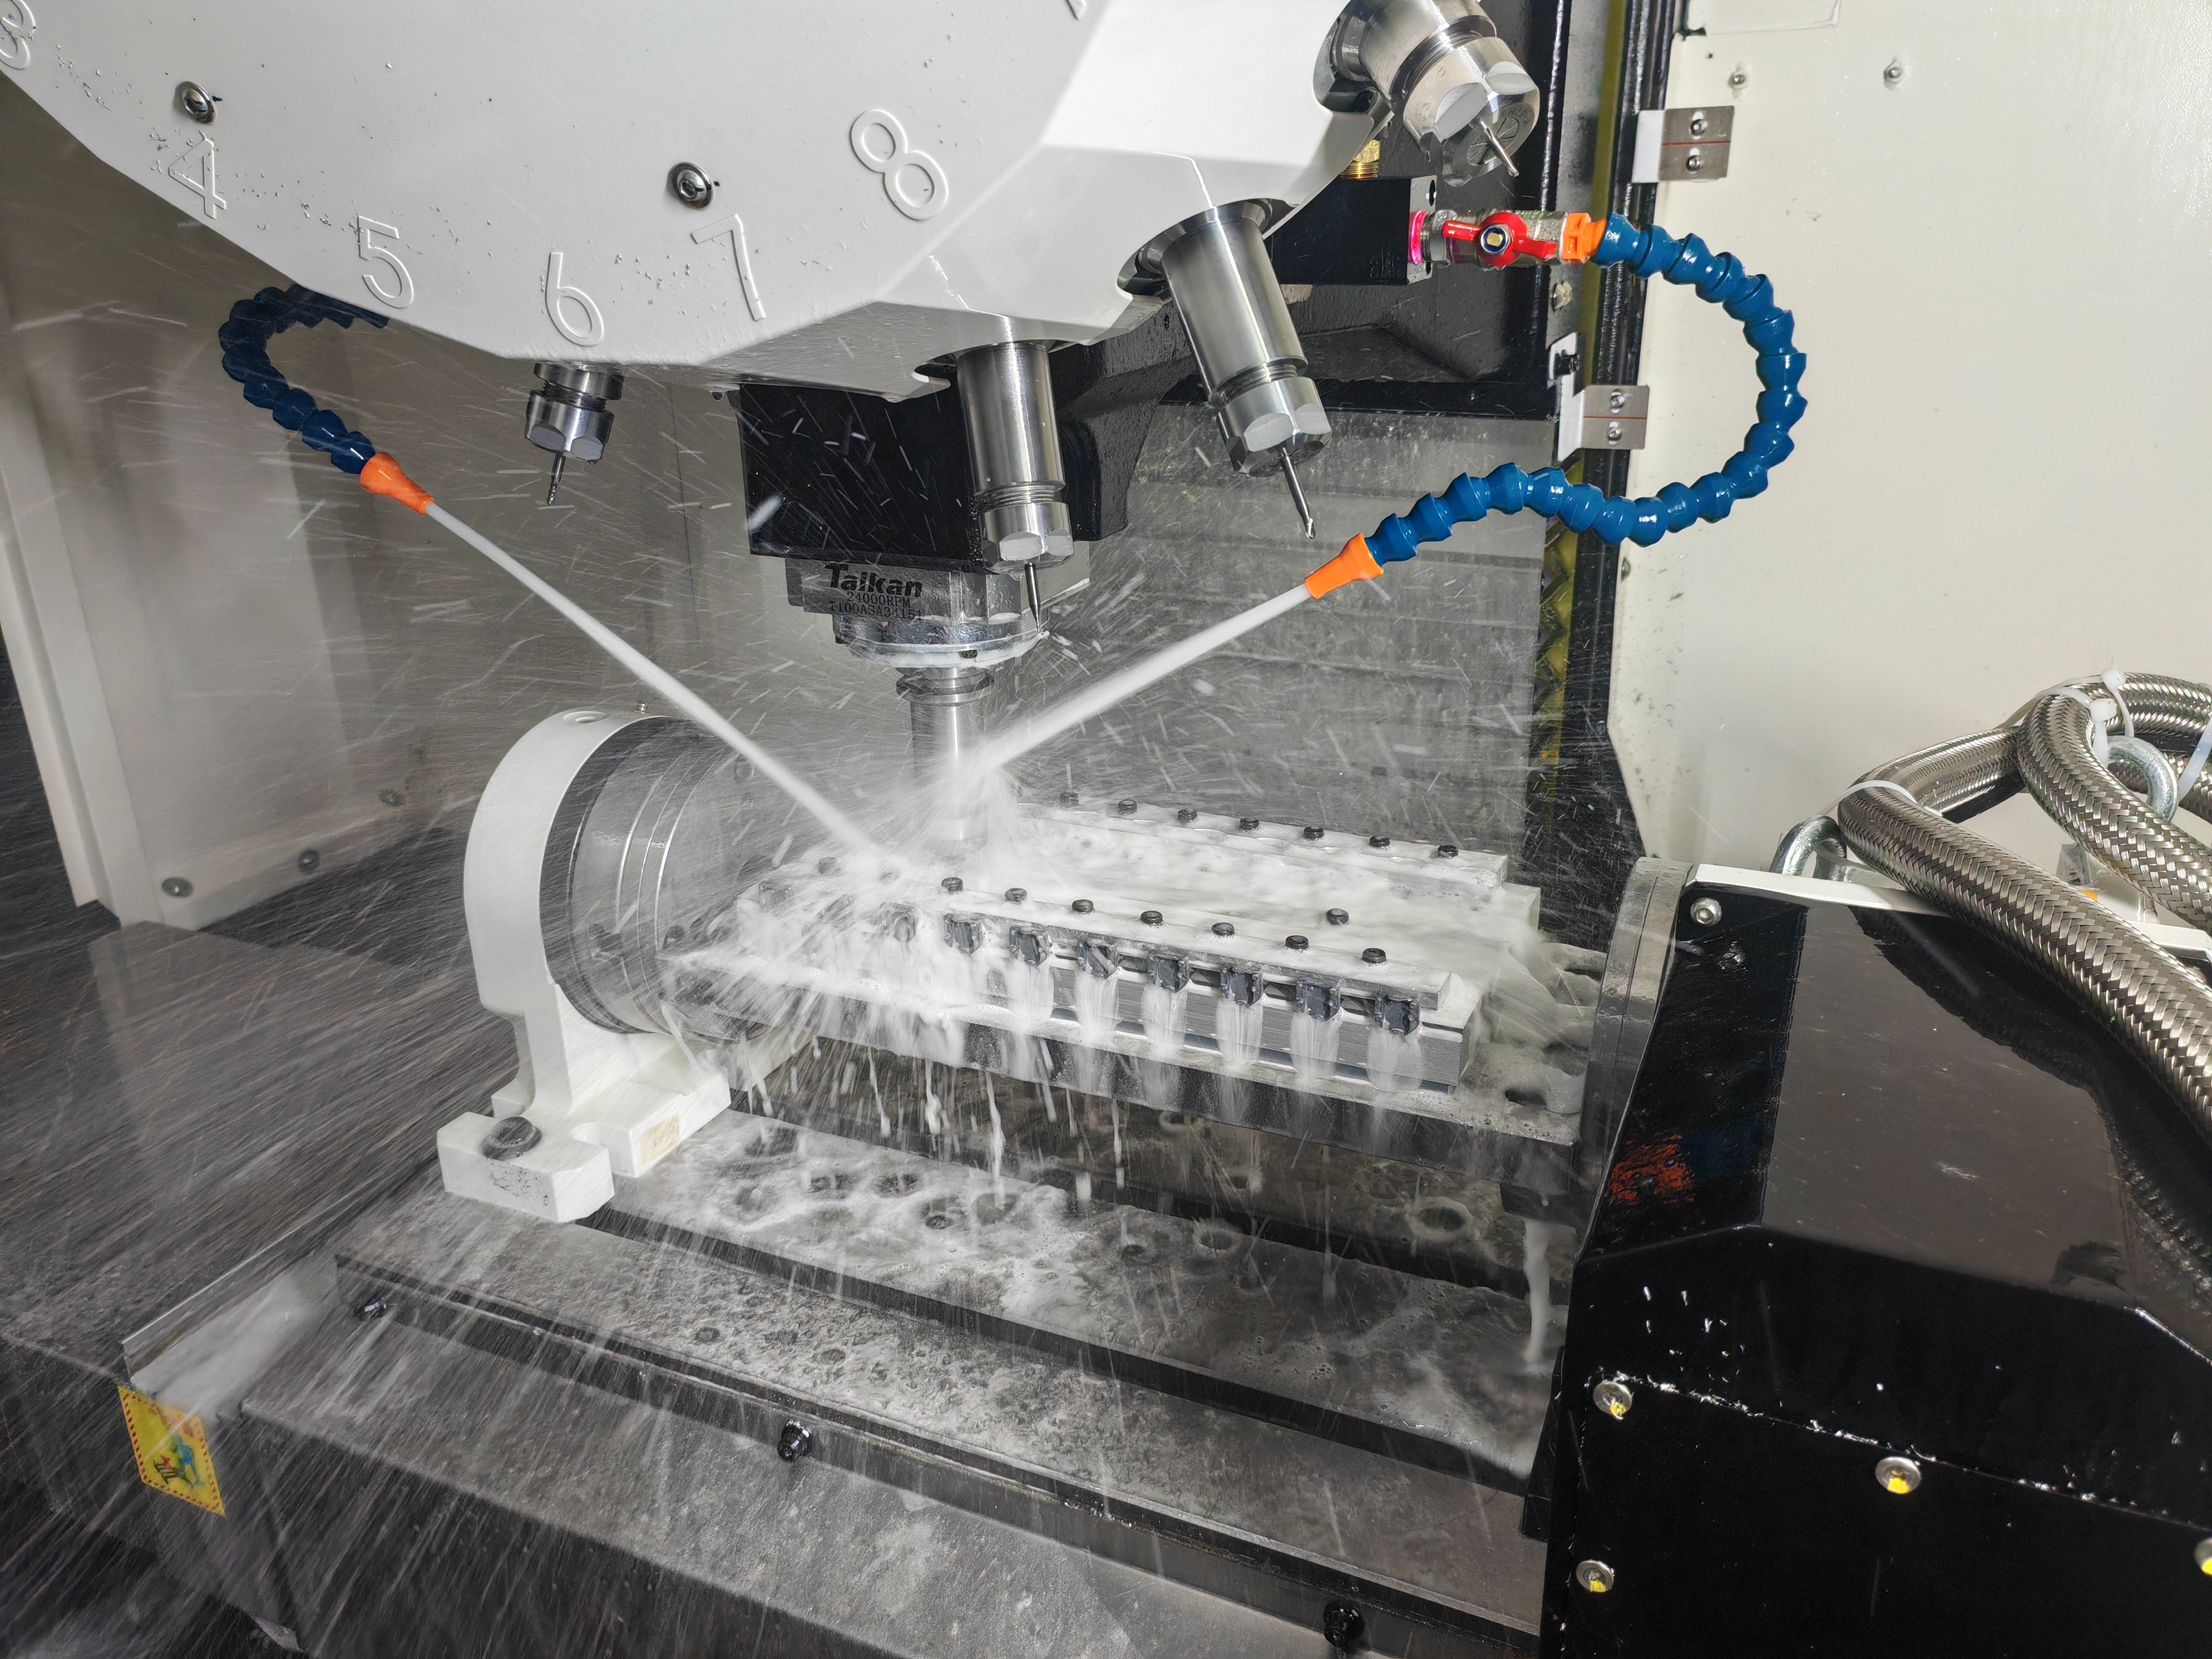
CNC整料加工依靠刀具从多个方向去除材料,压铸则需要考虑金属填充、分型、脱模和模具结构。转换不是修改制造备注,而是重新组织零件几何。
评审时可建立两套状态:一套是压铸毛坯模型,显示基础外形、铸孔、分型、拔模、圆角和筋位;另一套是最终加工模型,显示钻孔、攻丝、精加工面和最终配合特征。NADCA的设计资料也建议将铸态特征和加工特征分开组织,方便表达毛坯状态和加工余量。
第三步:用决策矩阵确定哪些特征保留加工
特征类型 | 优先考虑铸态成形 | 通常需要继续评估CNC | 决策依据 |
一般外形、非配合筋位 | 可结合脱模与模具方案评估 | 局部修整视外观要求确定 | 结构、外观及工艺痕迹 |
安装孔、螺纹孔 | 可预铸底孔或定位特征 | 钻孔、扩孔、攻丝可能保留 | 孔位、螺纹及装配要求 |
轴孔、密封面、安装基准 | 毛坯预留加工区域 | 精加工方案通常需重点确认 | 尺寸、形位及表面要求 |
接口与深腔 | 先看分型、滑块和脱模条件 | 与刀具或模具冲突处需重构 | 模具可行性与维护风险 |
矩阵不是通用工艺结论。相同名称的特征,在不同壳体上可能承担不同功能。设计方需要指出真正影响装配、密封、定位或接触的区域,再由制造方评估成形和加工方法。
第四步:比较完整路线,而不是寻找统一数量门槛
CNC路线的优势是前期调整灵活;压铸路线需要模具和试模,但有机会把多个重复加工特征集成到毛坯中。是否转换,应在同一图纸版本下比较模具、毛坯、CNC、检验、表面处理、包装、设计变更和异常处理,不应只比较一个单件价格。
项目尺寸、材料、结构复杂度、加工比例和采购节奏不同,不存在适用于所有控制壳体的固定经济批量。可分别核算低、中、高三个需求情景,并注明模具费用如何处理、哪些工序仍保留、哪些风险尚未验证。
第五步:按阶段关闭转换风险
转换方案可以按以下顺序推进:
功能冻结:确认接口、载荷、环境、装配和外观要求;
毛坯评审:确定分型、脱模、壁厚过渡、筋位、铸孔和加工余量;
模具确认:记录模具结构、可调整区域及允许的工艺痕迹;
试样验证:检查压铸毛坯、CNC成品、表面状态和装配结果;
量产导入:冻结图纸版本、样件状态、检验项目和变更流程。
转换路径:功能冻结 → 毛坯评审 → 模具确认 → 试样验证 → 量产导入。任何阶段出现接口、材料或表面要求变化,都应回到受影响的前一阶段重新确认。
CNC样件装配合格,只能说明其对应状态满足已做的验证,不能代替压铸材料状态、分型痕迹、毛坯基准和加工余量的确认。转换后的材料、孔位或表面方案发生变化时,也应重新判断哪些验证结论仍然有效。
太阳美提供铝合金压铸服务和相关压铸模具开发。准备评估工业控制壳体时,可通过联系太阳美提交现有模型、当前CNC工艺、预计需求和关键装配要求,先确认资料是否完整,再讨论是否进入压铸方案评估。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


