
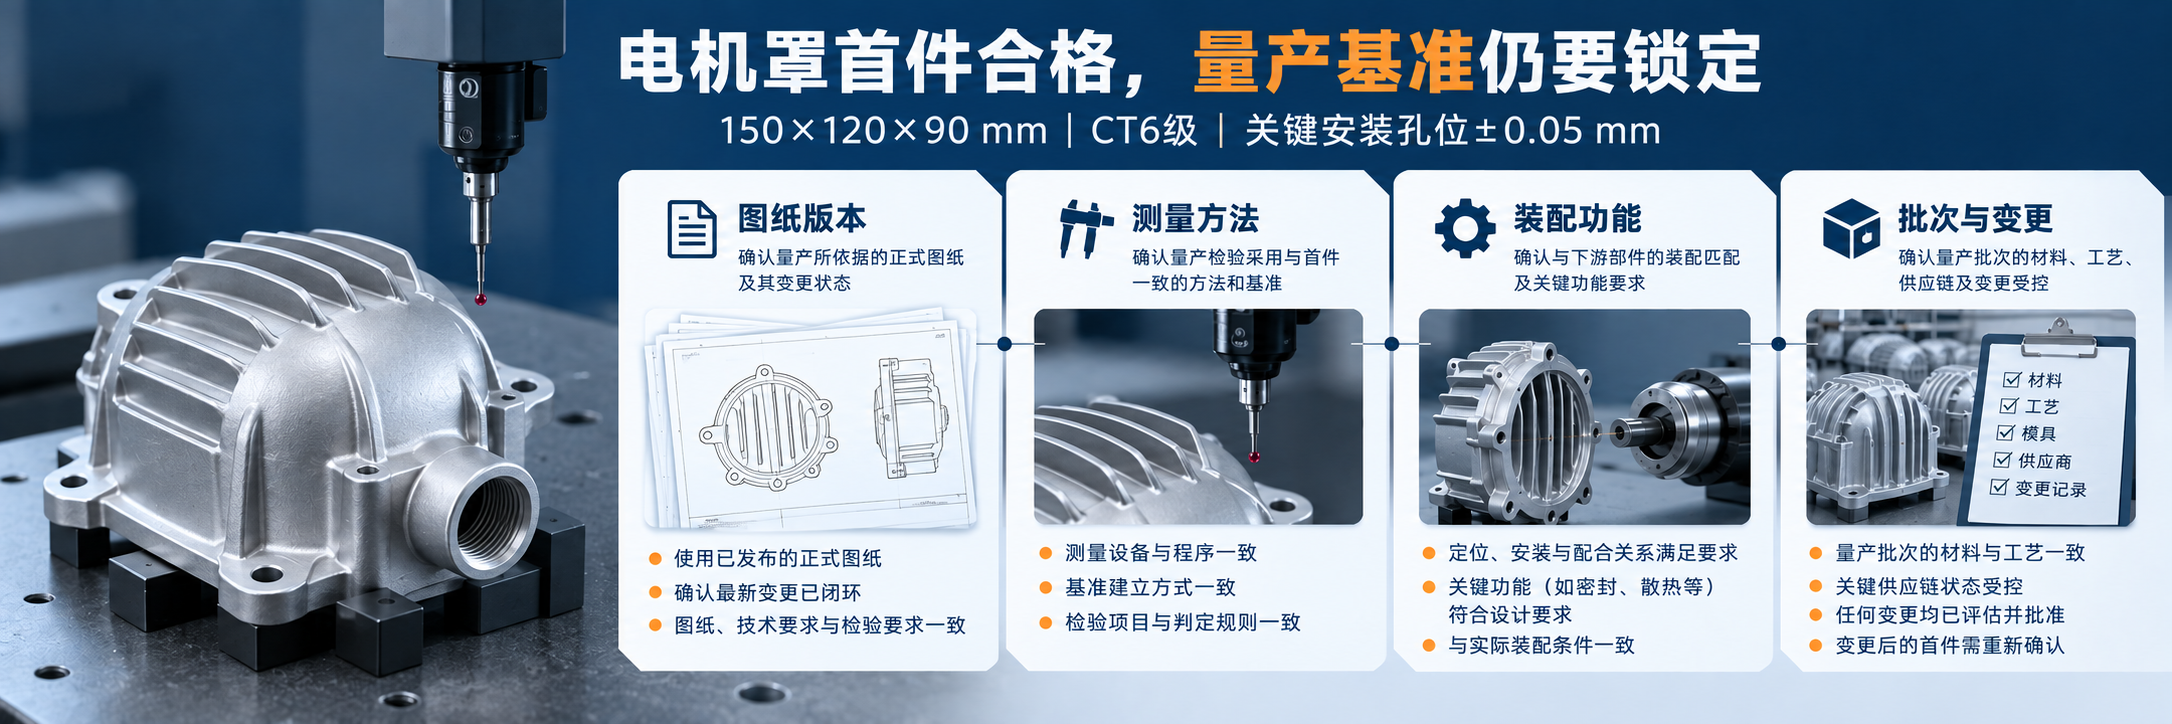
铝合金电机罩首件尺寸合格后,量产前还要确认四件事:批准的是哪个图纸版本和产品状态,测量结果能否稳定复现,成品能否完成实际装配,以及批量生产与工程变更如何受控。以外形约150×120×90毫米、带法兰安装面、出线管接口和弧形散热筋的电机罩为例,首件报告只有与这些条件建立对应关系,才能成为量产放行依据。
先锁定首件批准的对象
这款电机罩的法兰安装面、出线管接口、弧形散热筋和安装孔承担不同功能。首件报告若只记录总体外形,没有标明150×120×90毫米对应的图纸版本、样件编号、模具状态和后加工状态,量产人员便无法判断批准结果适用于哪一种交付状态。
因此,送检前应明确测量对象是压铸毛坯、CNC加工件还是已完成表面处理的成品,并同步标出关键装配尺寸、外观样板、包装和标识要求。批准对象清楚后,量产检验才不会拿毛坯结果判断成品,也不会在图纸变更后继续沿用旧样件。
再确认测量结果能否复现
批准对象锁定之后,需要证明检验结果可以重复。同一个孔位若更换基准、夹持方式或测量设备,结果可能发生变化。该电机罩的关键安装孔位要求±0.05毫米,量产检验应固定法兰或指定基准的建立方式、测量位置、量具或三次元程序,并统一去毛刺和装夹状态。
CT6级与±0.05毫米也不能混为一个要求。CT6用于描述压铸件的一般尺寸等级,±0.05毫米约束的是指定安装孔位。首件报告需要分别呈现整体尺寸状态和关键孔位结果,未单独标注的尺寸按正式图纸和双方确认的检验规范执行。太阳美可配合使用三次元、二次元和常规量具完成对应检查。
数据稳定后,还要完成实际装配
尺寸结果稳定之后,首件还要进入实际装配。量产前使用规定的电机本体和紧固件,确认法兰贴合、安装孔对应、出线管接口位置和锁付状态。弧形散热筋除了检查成型完整性,还要确认局部变形不会干涉外壳装配;整机若有防护、振动或散热要求,则按设计方给出的条件继续验证。
装配异常不能简单归入“尺寸不合格”。问题可能来自压铸变形、加工基准、残留毛刺、表面处理厚度或配合件差异。先确定异常来源,再决定调整模具、加工程序、装配方式或检验要求,可以避免只改一个尺寸却没有解决整机问题。
最后建立批量交付与变更规则
首件和装配都通过后,项目才能进入批量批准。批准内容应转化为现场能够执行并可以追溯的对应关系:
批准对象 | 量产时应保持的内容 | 建议保留的记录 |
图纸与样件 | 正式版本、关键特性、外观边界一致 | 图纸版本、样件编号、批准日期 |
测量方法 | 基准、夹具、设备和判定方法一致 | 检验规范、程序或量具编号 |
装配功能 | 使用规定配合件和实际装配条件 | 装配结果及异常处理记录 |
生产条件 | 材料、模具、压铸和加工状态受控 | 批次、设备及工艺变更记录 |
批量交付 | 抽检、标识、包装和随货资料明确 | 检验报告、批次标签和出货记录 |
抽检频次和样本数量根据零件风险、订单要求和双方质量协议确定。量产检验可由首件全检、过程巡检和出货抽检组成,关键是让每批产品都能对应图纸版本、生产批次和检验结果,并预先约定不合格品的隔离、复检和处置方式。
材料、模具维修、浇排系统、加工基准、夹具、刀具路径或表面处理发生变化时,还要判断是否影响原批准结论。变化触及关键尺寸、装配关系、外观或功能,就需要重新送样并更新记录。由此,首件批准、批量检验和工程变更才能使用同一套量产基准。
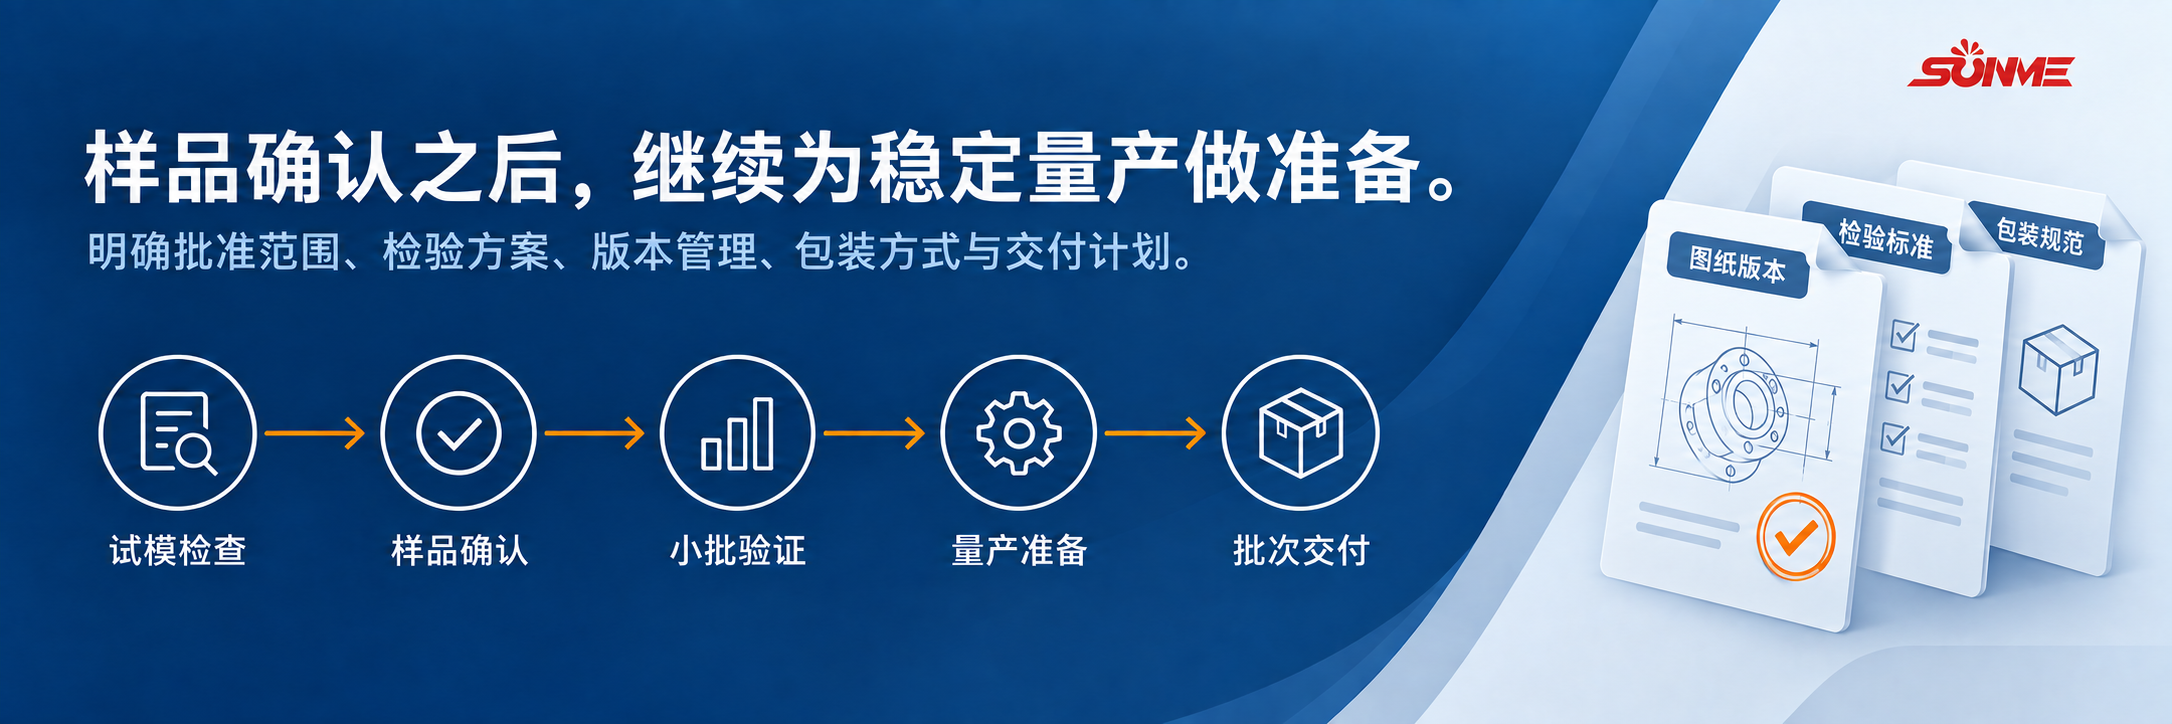
如有铝合金电机罩或其他铝合金压铸件需要从样品转入批量生产,可联系太阳美,提交二维图、三维模型、样件状态、配合关系和验收项目,以便共同确定首件批准、装配验证和批量检测安排。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


