
锌合金外观件表面处理后出现鼓包或起泡,不能只把问题归到电镀、喷涂或烘烤工序。涂层附着、压铸表层状态、局部孔隙、抛光与清洗残留,以及后续温度过程都可能参与缺陷形成。有效排查应从缺陷出现时间和位置开始,把成品逐层追溯到同批毛坯,而不是先确定责任再寻找证据。
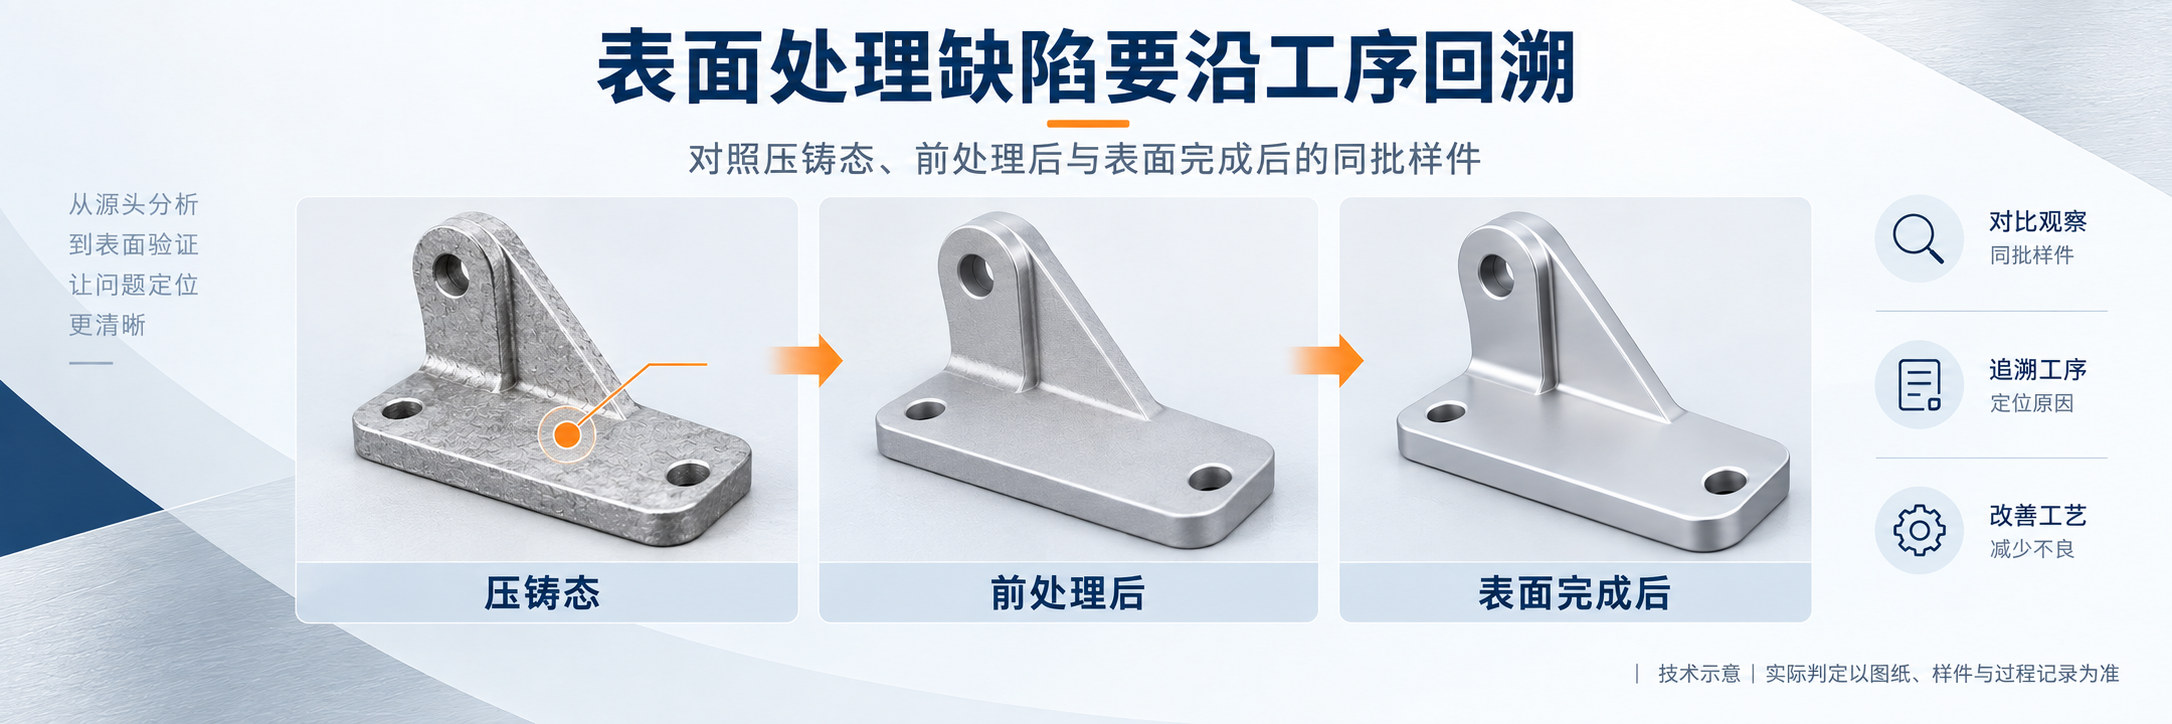
先辨认“什么时候出现”,再讨论“为什么出现”
如果零件在表面处理前已经能看到裂纹、冷接痕迹、针孔或抛光异常,排查重点自然要前移到压铸和前加工。若毛坯外观看似正常,缺陷在清洗、镀层沉积、固化或存放后出现,就要进一步确认缺陷是在基材内部、基材与涂层界面,还是涂层之间。
同样称为“起泡”的外观,可能只是目视结果相似。记录时应说明出现工序、位置、数量、尺寸变化趋势和是否破裂,并保留未处理毛坯、前处理后零件及成品作为对照。没有这些阶段样,后续拆解容易只得到单件现象,无法判断问题在哪个环节开始累积。
缺陷位置往往比缺陷数量更能提供线索
将鼓包位置标回零件图或模具方向,通常比只统计“不良多少件”更有帮助。如果缺陷总在浇口、溢流、顶针、厚薄过渡、深槽或抛光集中区附近出现,应检查这些区域的成形和后处理条件;若在整批零件的相同挂点、积液位置或难以清洗的孔槽出现,则要核对装挂、清洗、排液和表面处理路线。
International Zinc Association的锌压铸设计资料指出,适合电镀的压铸表面需要尽量避免表面缺陷;孔、凹槽和盲孔还可能造成清洗液或电镀液滞留。该资料同时强调,基材表面质量、浇口与溢流位置、抛光以及零件几何都会影响后续镀层。由此可以看出,表面处理缺陷不一定起源于最后一道工序。
回看毛坯,不等于看到气孔就直接判定原因
压铸件内部可能存在不同形态和分布的孔隙,但“发现孔隙”与“证明它导致本次起泡”并不是同一件事。排查应把缺陷位置与毛坯剖面、同批对照件及工艺记录对应起来,观察鼓包下方是否存在相同特征,并比较合格件相同区域。
如果只切开一件不良品便作结论,可能忽略前处理残留、局部抛光过度、镀层结合或热过程等因素。反过来,如果只检查表面处理槽液和参数,也可能漏掉毛坯表层缺陷或结构积液。较稳妥的做法是让压铸、抛光和表面处理信息在同一批次上对齐。
热过程需要结合零件结构和缺陷分布判断
粉末涂层或其他需要加热固化的工艺,会让原本不明显的问题在升温后暴露。International Zinc Association关于锌压铸粉末涂层的资料明确提醒,固化温度、零件表面积与体积关系、铸件孔隙分布和前处理液滞留都可能影响鼓泡或针孔风险。
这并不意味着出现鼓包就一定是烘烤温度过高。排查时应核对实际温度曲线、零件装载方式、缺陷出现区域及同批对照,并区分电镀、喷涂和粉末涂层各自不同的过程。未经试验,不宜把一种工艺的经验直接套到另一种工艺。
用对照样和分层验证缩小范围
开会讨论原因之前,可以先准备一组能互相对应的样件和记录:
同批未处理毛坯、前处理后零件和表面处理成品;
同模穴、同生产时段的合格件与不良件;
缺陷位置照片、图纸标记和必要的截面观察;
压铸批次、抛光或研磨记录、前处理及涂层批次;
实际加热曲线、装挂方式和返工经历;
改变一个条件后的验证样,避免同时调整多项而无法判断效果。
验证顺序应由现有证据决定。若缺陷高度集中在固定结构区,先核查该区域的毛坯和排液条件;若同批不同毛坯在同一表面处理位置出现相似问题,重点检查装挂和工艺过程;若异常只在特定压铸批次出现,则回看模穴、成形、修整和毛坯存放记录。
改善措施必须对应已经验证的原因
压铸参数、模具排气、结构圆角、抛光余量、清洗路线、装挂方式和固化条件都可能成为改善对象,但不能一次全部修改。每项措施应说明针对的证据、验证批次及判定方法,并保留修改前后的样件状态。这样才能判断缺陷是否真正被关闭,也能避免问题暂时消失后又在下一批重复出现。
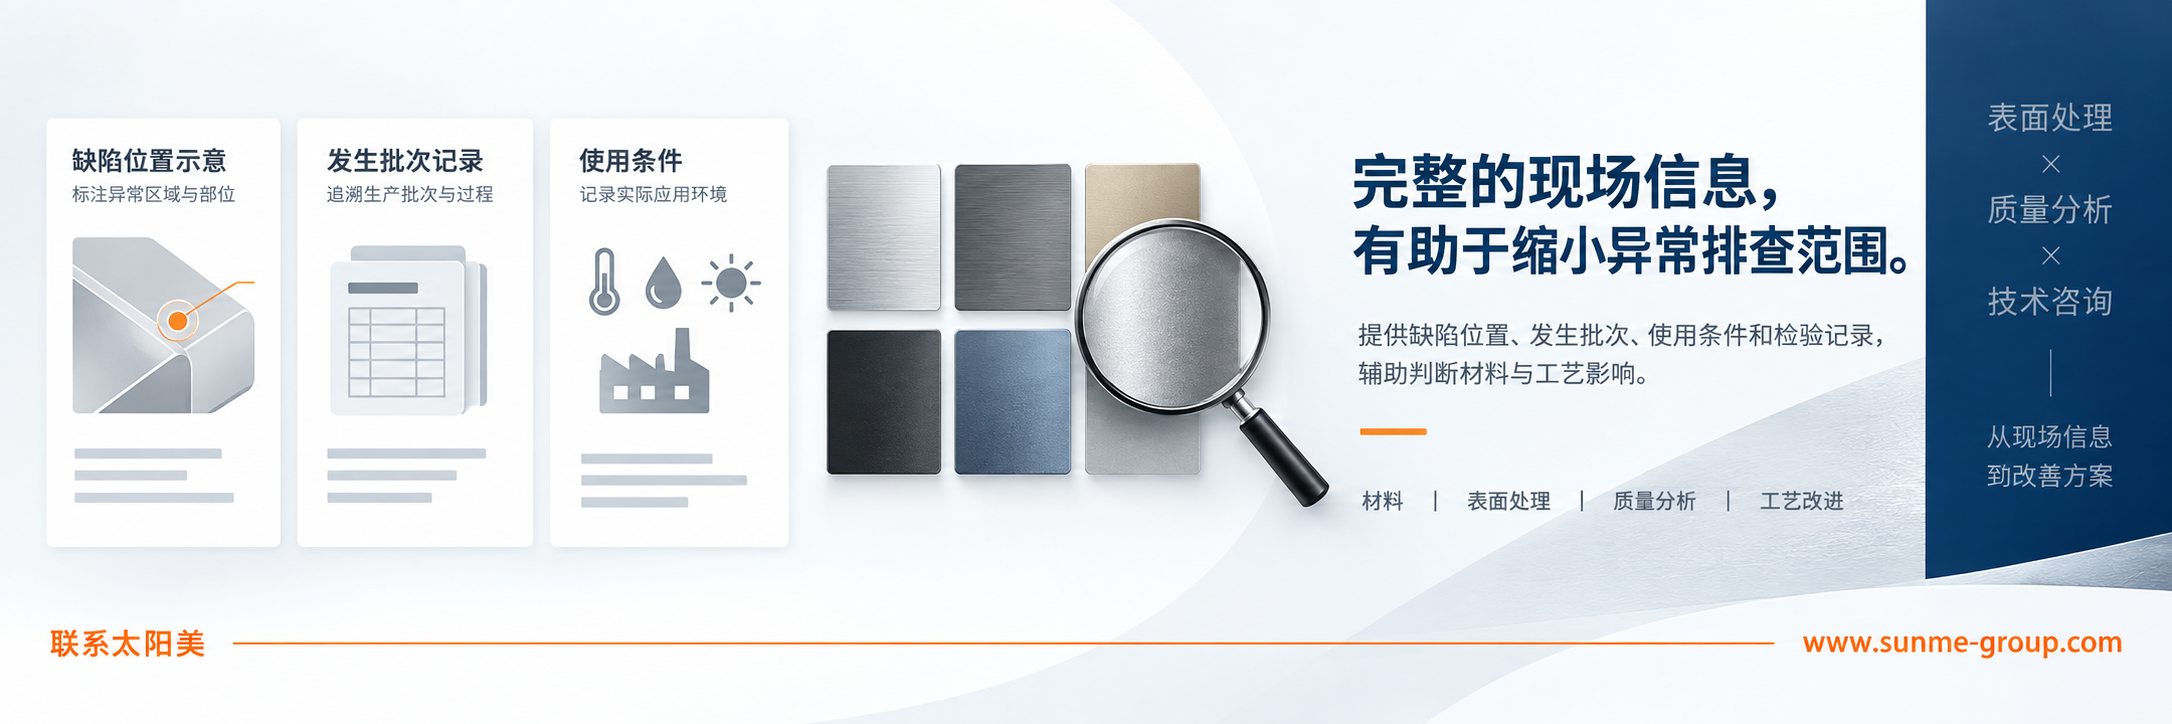
太阳美提供锌合金压铸及表面处理配套。如需排查具体外观件,可通过联系太阳美提交缺陷照片、零件结构、材料、表面处理路线和批次信息。评审时应以实际样件和过程记录为依据,不用通用原因清单替代现场验证。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


