
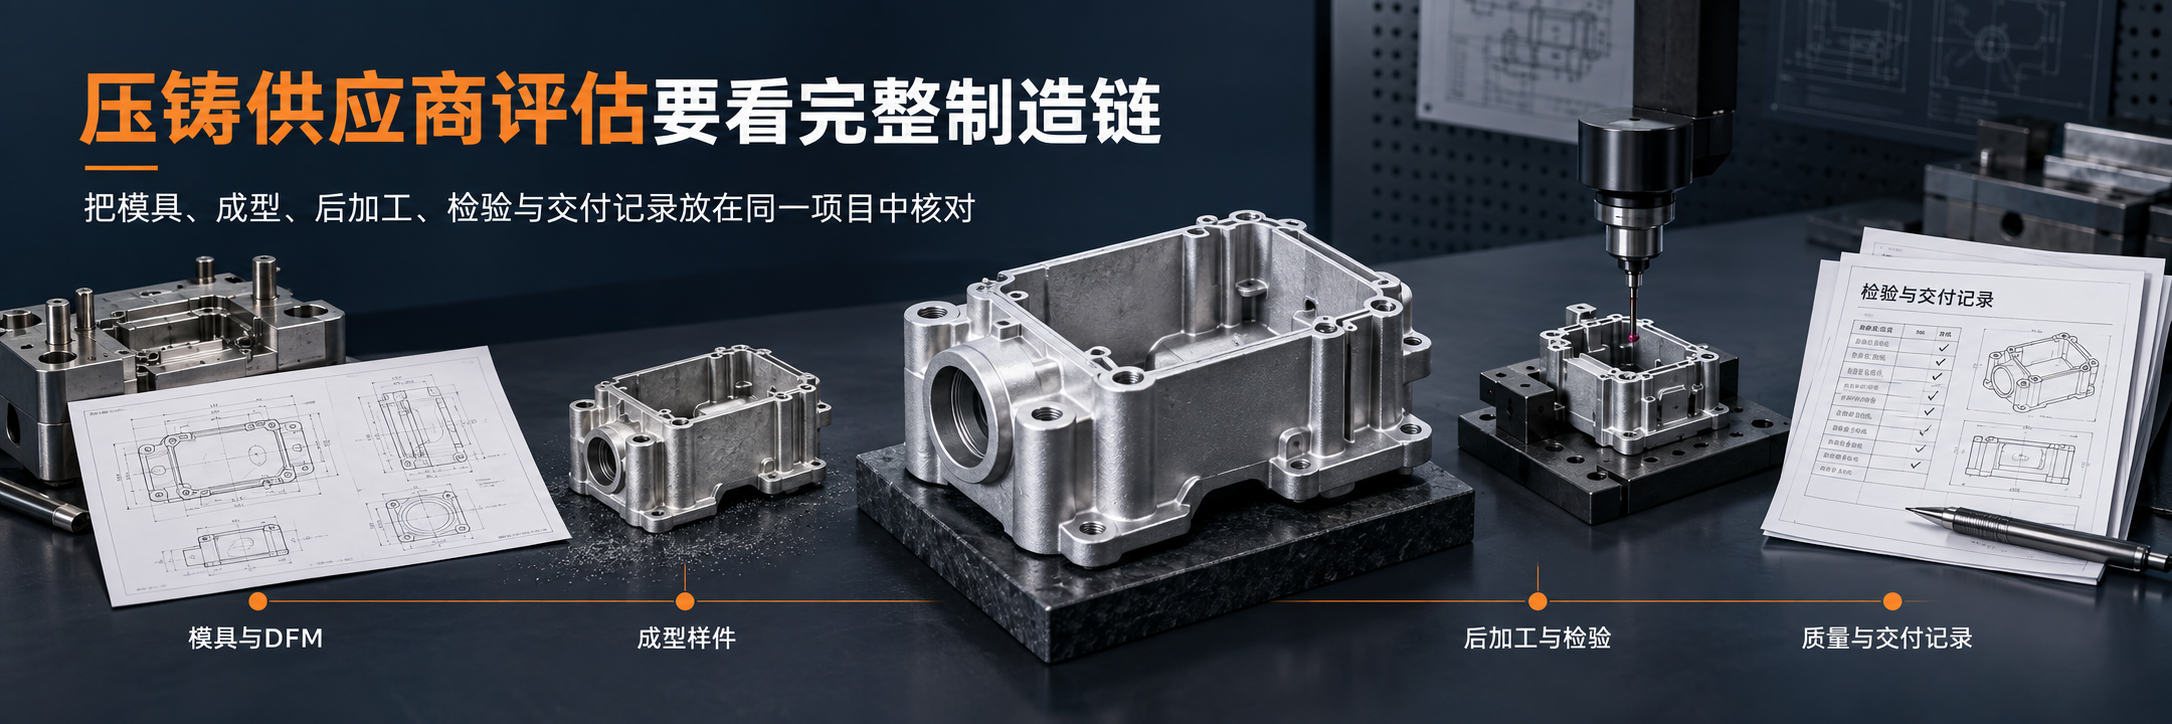
选择压铸供应商时,压铸机吨位和报价只能说明部分条件。真正影响项目能否稳定推进的,是供应商能否把模具、压铸、CNC加工、表面处理、检验和版本记录衔接到同一套产品要求中。采购评估应围绕项目证据展开:谁负责什么、用什么资料确认、异常如何闭环,以及交付状态是否与报价一致。
问:设备清单能否直接代表制造能力?
不能。设备型号可以帮助判断基本加工范围,却不能单独证明某个零件能够稳定生产。评估时应把设备与具体工序对应起来:零件由哪种压铸机生产,关键孔和装配面在哪道工序完成,哪些尺寸用三坐标或专用检具确认,外观和表面处理由谁负责。若回答仍停留在“设备齐全”,采购方还无法判断工艺路线是否落到当前项目。
更有价值的证据是针对图纸形成的工艺流程、模具评审意见、样件记录和检验方案。它们能够说明供应商是否理解零件的关键要求,也便于后续报价、试模和量产使用同一边界。
问:报价接近时,应该继续比较什么?
先比较报价范围。模具、材料、压铸、去毛刺、CNC、表面处理、检验、包装和运输是否分别说明,样品与量产采用的工艺是否一致,改模、治具和检测费用在什么条件下发生。两个总价相近的方案,若包含范围不同,不能直接判断成本高低。
还要确认报价依据的版本、预计批量、材料牌号、表面状态与验收要求。条件未对齐时,低价可能只是漏项;条件对齐后,采购方才有基础比较方案的完整性和后续变更风险。
问:有模房是否就说明模具环节可靠?
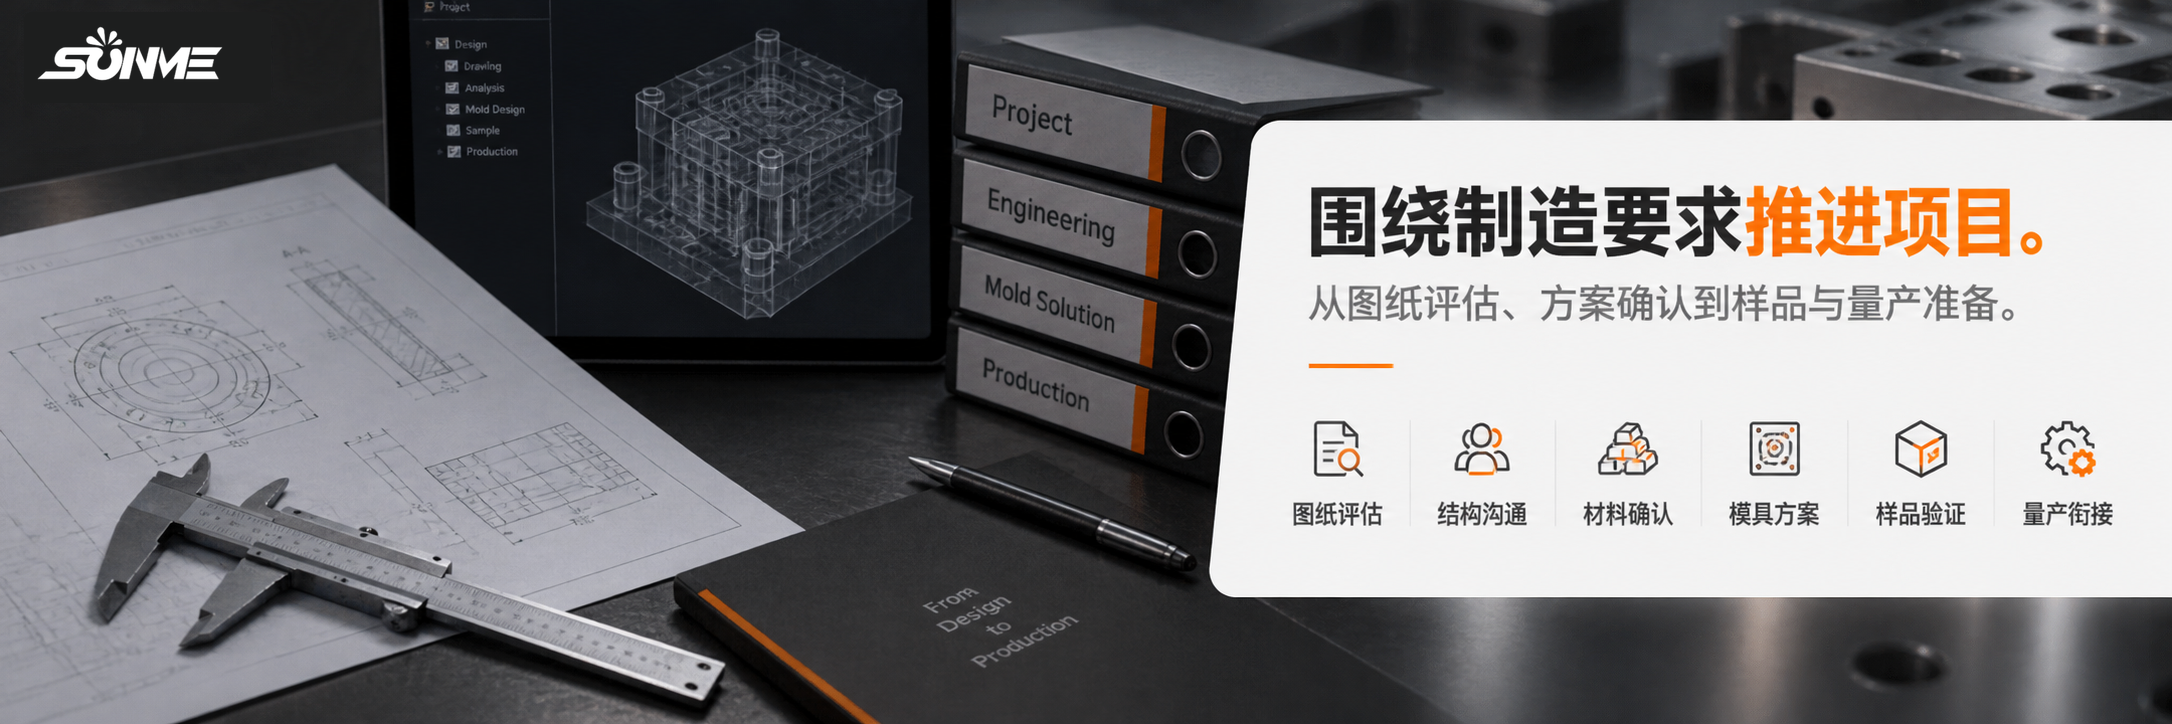
模房是资源条件,可靠性仍要看评审和记录。开模前应确认分型、浇排系统、抽芯、顶出、加工余量以及容易变形的区域;试模后要能区分模具问题、压铸参数问题与产品设计边界,并记录修改版本。若客户带来旧模具,还需先核对模具状态、接口和现有产品要求,不能把旧模直接等同于可量产模具。
NADCA的商业实践检查表也强调,应在估价、新模制造或继承模具投产前与压铸方逐项沟通。采购评估因此要看“如何评审和批准”,而不只是“有没有模房”。
问:后加工和表面处理为什么要一起评估?
压铸毛坯合格,不代表最终零件一定合格。加工基准、夹持方式、余量、孔位精度以及表面处理前后的遮蔽和膜层状态,会共同影响装配。供应商需要说明哪些特征保持铸态,哪些经过CNC,哪些区域由表面处理供应链完成,以及各环节如何交接和复检。
外协本身并不等于风险,关键是责任边界是否明确。由谁批准样板、谁跟踪批次、出现色差或膜层异常时如何隔离,应该在量产前写进项目要求,而不是出货时临时协调。
问:质量能力应看证书还是看项目资料?
体系证书是基础信息,项目资料更能反映执行情况。采购方可要求供应商用当前图纸说明关键尺寸、外观区域、检验方法、抽样规则、报告格式和批次标识。对于装配或密封相关特征,还应明确检测时的基准、零件状态与配套验证,避免报告合格但实际装配无法对应。
样品批准后,图纸、程序、检具、外观样板和包装要求都要有版本。后续发生变更时,应能追溯哪些批次使用了新版本,以及是否需要重新送样确认。
问:现场或远程审核最终要得到什么结论?
审核不必把所有供应商做成相同评分。更实用的结果,是形成一份针对当前零件的责任和证据清单:制造范围是否覆盖,外协环节由谁管理,关键工序怎样验证,异常由谁批准,交付文件包含什么。结论还应标出尚未确认的条件,供报价澄清或试样阶段继续关闭。
太阳美官网列有压铸模具、铝合金与锌合金压铸、CNC加工及表面处理等服务。具体项目仍应以图纸和实际工艺评审为准。如需评估供应商是否适合某个零件,可通过联系太阳美提交二维图、三维模型、材料、表面要求、预计批量和验收条件,再据此确认制造范围与项目责任。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


