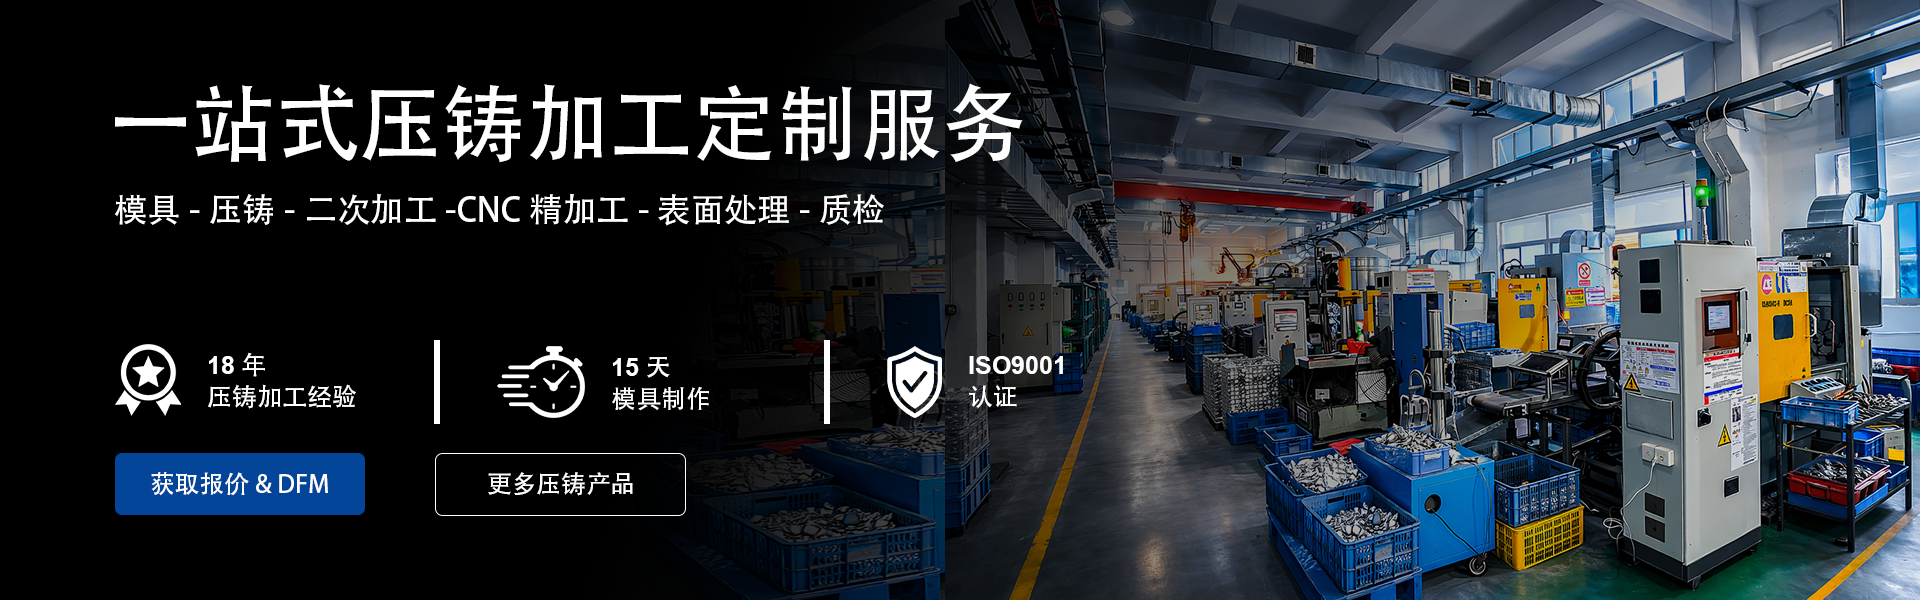
3D 打印设备厂商常遇到同一个转折点:原型与小批量阶段用打印件或钣金件凑合,一旦设备走向批量销售,结构件的成本、强度与一致性就成了瓶颈。机架横梁、外壳、导轨支撑座、舱门框这类结构件,从非批量工艺切换到铝合金压铸,需要提前把四件事排进计划。
第一是材料与结构评审。太阳美核心材料覆盖 ADC12、A380、导热铝,可按项目指定铝合金;铝合金压铸最小成型壁厚 0.8—1.2mm,最大铸件成型重量 8kg。对有散热需求的部件,导热铝配合散热筋结构可在一副模具内成型;评审阶段就要确认壁厚过渡、孔位间距与脱模方向,避免量产后再改模。
第二是打样与开模节奏。太阳美提供免费 DFM 方案,24 小时内出具;打样验证 5—10 天(不含开模),开模 15—30 天、量产 10—20 天。模具由自有模房制造,与压铸车间同厂区,试模问题当天反馈当天调整。
第三是精度收口。压铸毛坯成型后,装配基准面、导轨安装面与精密孔位由 CNC 精加工收口;38 台 CNC 机床承担这道后道工序,铝合金件公差执行 CT6—CT8、表面粗糙度 Ra≤6.3μm。3D 打印设备对导轨平行度、丝杆座同心度的要求,靠压铸加精加工两道工序的组合达成,而不是单靠毛坯。
第四是批量交付与验收。压铸日产能 10 吨,7×24 小时轮班,常备原材料 20 吨以上、非标材料 48 小时到料;常规起订量 500 件起,支持小批量试产过渡。质检按 10 道质检流程执行首件全尺寸检测、量产定时巡检与出货抽检,盐雾测试按 GB/T 10125 执行,常规压铸铝件可通过 48 小时盐雾测试;每批附带材质报告与尺寸报告。太阳美 2008 年成立、18 年压铸经验,累计 3000+ 款成功案例,持有 ISO9001(证书号 93725Q0553R0S)与国家高新技术企业(证书号 GR202544203305)认证,准时交付率 92%。把上述节奏与验收口径写进采购合同,即可从原型期平滑切换到压铸量产。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


