工业控制器、PLC 与工控机箱类铝合金压铸件,最常见的装配抱怨是安装面平面度超差:壳体与背板贴合出现缝隙,密封圈压不实,散热翅片区翘曲导致风扇支架强行装配。这类问题在压铸毛坯阶段就已埋下:充型内应力、顶出不均衡、局部冷却过快,都会让毛坯在时效后缓慢变形。
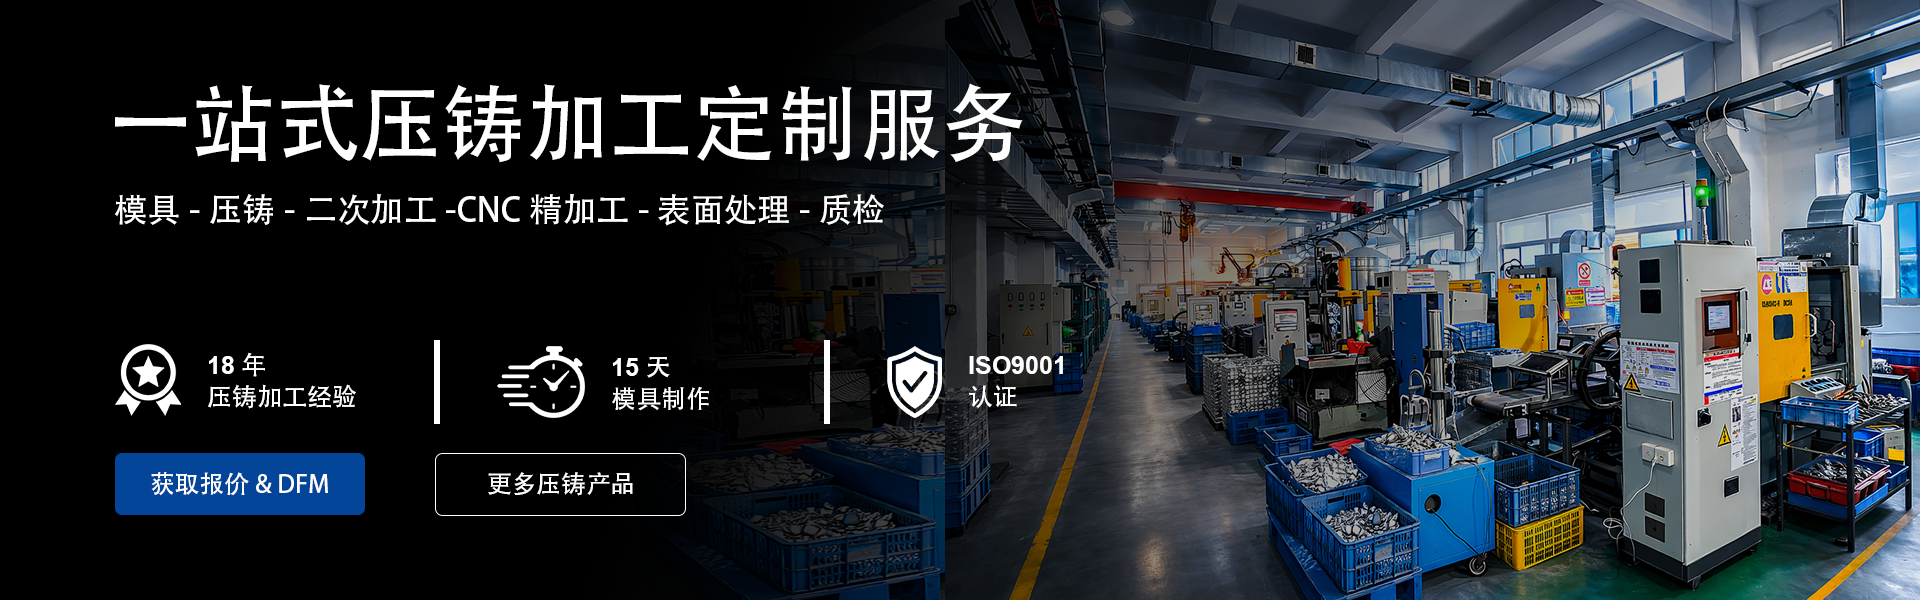
对策要从模具端开始。太阳美自有模房,模具浇道与排气设计、顶针布局在开模阶段就围绕后续加工基准统一规划,模具型腔加工精度 ±0.003—0.005mm,最大加工行程 1060mm;模具方案不只为成型,也为给后道工序留出稳定、可复现的定位基准。
第二是成型环节的参数固化。太阳美配备 9 台压铸机覆盖 88T—800T(6 台铝合金压铸机 300T—800T、3 台锌合金压铸机 88T),全部机械手自动送料,压铸参数按产品固化以减少批次波动。铝合金件公差执行 GB/T 6414,等级 CT6—CT8,表面粗糙度 Ra≤6.3μm,这些指标可直接写入图纸评审结论。
第三是压铸后道的分工。去毛刺、批锋处理由独立二次加工车间完成;关键安装面、精密孔位与装配基准面,则在压铸毛坯成型之后由 CNC 精加工收口——38 台 CNC 机床(24 台三轴/四轴加工中心 + 14 台 CNC 数控车床)专司曲面精修与孔位精修,保证平面度与孔位精度不依赖毛坯本身的波动。
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


