
锌合金压铸手柄样品确认后,量产前还应确认批准范围、图纸版本、外观标准、装配要求以及批量检验和包装方式。一件样品可以作为沟通依据,但“样品已确认”不能代替完整的量产要求。建议将样品编号、确认事项和未关闭问题形成书面记录,再按双方约定进入批量生产。
一、确认样品时,到底批准了哪些内容?
采购收到的样品可能处于不同阶段:有的用于看造型,有的完成了加工,有的已经电镀或喷涂。如果只回复“可以生产”,双方可能对批准范围有不同理解。
建议明确样品对应的零件编号、图纸版本、材料要求和表面状态,并逐项记录外形、尺寸、外观和装配的确认结论。暂未完成的验证应写明责任人与处理方式。若样品存在临时加工或局部修整,也应说明正式生产是否采用相同方式,避免样品状态与计划交付状态脱节。
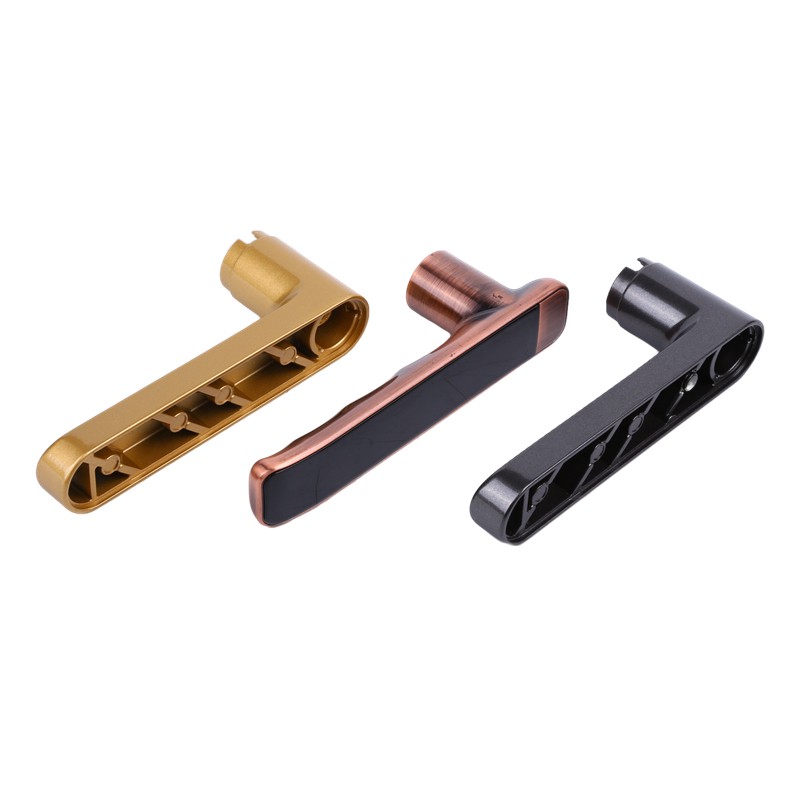
二、电镀外观是否只需要保留一件样板?
留样有助于比较颜色和表面效果,但外观验收还需要约定观察条件、检查区域和缺陷判断依据。手柄握持面、正面及安装后不易看到的区域,要求可能不同,应在图示中明确,而不是笼统写“表面美观”。
对针孔、划伤、边缘露底等关注项,可以通过经双方确认的图片和限度样板说明接受边界。限度样板用于表达允许与不允许的差别,不能由一方自行代替合同要求。光照、角度和观察距离会影响比较结果,宜在验收文件中统一;具体数值按项目约定确定。
涉及耐腐蚀或涂层性能时,还应另列试验方法、条件及判定依据,不能仅凭样板外观确认这些性能。
三、尺寸报告通过,还需要装配确认吗?
需要根据手柄的实际连接方式判断。尺寸检测与装配验证关注的对象并不完全相同:安装孔距、螺纹和配合部位可按图纸检查,装上配套件后,还应核对间隙、干涉和操作空间等要求。
例如,对需要反复操作的手柄,可由产品设计方提出相应功能验证条件;涉及拧紧要求时,应给出配套紧固件与装配规定。没有明确工况时,不宜自行填入通用扭矩、载荷或寿命数值。若只完成外观确认,应保留装配验证的待办状态,避免在记录中写成全部合格。
四、从样品转入量产,检验如何衔接?
建议双方先选出影响安装与使用的关键项目,再明确检测方式、记录内容和异常处理要求。首件确认、生产过程检查及出货检查承担不同任务,应按项目风险和订单要求衔接,不用某一次检测结果替代整个批次的判断。
确认内容 | 建议形成的记录 |
零件身份 | 零件编号、图纸版本、订单或批次标识 |
尺寸与连接 | 检验项目、判定依据、结果及对应样品 |
外观要求 | 表面处理状态、样板编号、检查区域与条件 |
批量交付 | 检验约定、随货资料、包装和标签要求 |
抽样数量、频率及是否需要全检,应由双方结合特征风险和适用要求确定。本表是沟通清单,不替代企业的正式检验计划,也不意味着所有项目都采用同一种检验方式。
五、包装和后续变更为什么要提前确认?
手柄出厂时外观符合要求,并不代表到货后一定保持同样状态。对已完成表面处理的零件,应评估运输中的相互接触和摩擦,明确是否需要单件隔离、分层摆放及特定包装材料,并确认材料与表面的相容性。
包装确认还应包含装箱数量、零件与批次标签、随货报告及收货检查事项。这样发现外观或数量异常时,双方能对应到具体交付记录,而不是只凭照片讨论整批产品。
批准后的材料、图纸、加工或表面处理要求发生变化时,应约定由谁评估影响、哪些样件和文件需要更新、是否重新确认。旧样板应有明确版本,避免新订单仍按过期样板验收。
六、向压铸厂家提交什么,能让确认更完整?
建议准备最新版图纸及模型、已确认样品的信息、外观要求、装配条件、预计批量和随货资料需求。对于仍有分歧的项目,直接列出问题,比只给出“与样品一致”的要求更容易开展评审。
太阳美提供锌合金压铸手柄定制及相关锌合金压铸服务。如正在推进手柄项目,可通过联系太阳美提交图纸和样品确认要求,沟通具体加工、表面处理及交付安排。
本文标签: 锌合金压铸、压铸手柄、量产验证、外观验收
 全国服务热线

深圳市太阳美科技有限公司
备案号:粤ICP备17137294号-2
 13713789281


